En
Ha bármilyen időt töltött a vezeték- és kábeliparban, kétségtelenül találkozott az American Wire Gauge (AWG) kifejezéssel. Ez a vezetékméretezés gerince Észak-Amerikában, és egy szabvány, amely közvetlenül befolyásolja a kábelgyártás minden lépését – a rudak lebontásától a végső tesztelésig. A Jiacheng Machinerynél évtizedeket építettünk olyan gépeket, amelyek a vastag, 4/0 AWG tápkábeltől az ultrafinom 46 AWG vezetékekig terjednek, amelyeket orvosi és adatátviteli alkalmazásokban használnak. Az AWG megértése nem csupán egy diagram olvasását jelenti; ez a megfelelő húzószerszámok kiválasztásáról, a megfelelő extrudálási paraméterek beállításáról szól, és arról, hogy a kész kábel megfeleljen mind az elektromos, mind a mechanikai követelményeknek. Ebben a cikkben végigvezetjük, mit jelent az AWG az Ön gyártósora számára, és hogyan tervezték berendezéseinket a teljes AWG spektrum precíz kezelésére.
Mi az amerikai huzalmérő?
Az American Wire Gauge logaritmikus mérési szabvány tömör, kerek elektromos vezetékek átmérőjére. 1857-ben fejlesztették ki, és minden átmérőhöz mérőszámot rendel - minél kisebb a szám, annál nagyobb a vezeték. Például a 0000 (4/0) AWG átmérője 0,4600 hüvelyk, míg a 36 AWG mindössze 0,0050 hüvelyk. A rendszer a 0000-től (4/0) egészen 40 vagy akár 50 AWG-ig terjedő gyakorlati tartományt fed le a rendkívül finom vezetékekhez.
Amit sok mérnök értékel, az az, hogy az AWG konzisztens: minden felfelé vagy lefelé lépés körülbelül 26%-kal változtatja meg a keresztmetszeti területet, ami leegyszerűsíti az ellenállás és az ampaképesség kiszámítását. A kábelgyártók számára a kész vezeték AWG-jének ismerete közvetlenül meghatározza a húzási folyamatban szükséges szerszámméreteket és a szigetelési vastagságot.
Hogyan irányítja az AWG a huzalrajzot
Az első kritikus lépés, ahol az AWG számít, a huzalhúzás. Egy nyers réz- vagy alumíniumrudat – jellemzően 8 mm-es (körülbelül 0,315 hüvelyk) – le kell kicsinyíteni egy sor szerszámon keresztül, hogy elérje a kívánt AWG méretet. A húzási lépések számát és a kockánkénti csökkentést a cél AWG alapján számítják ki.
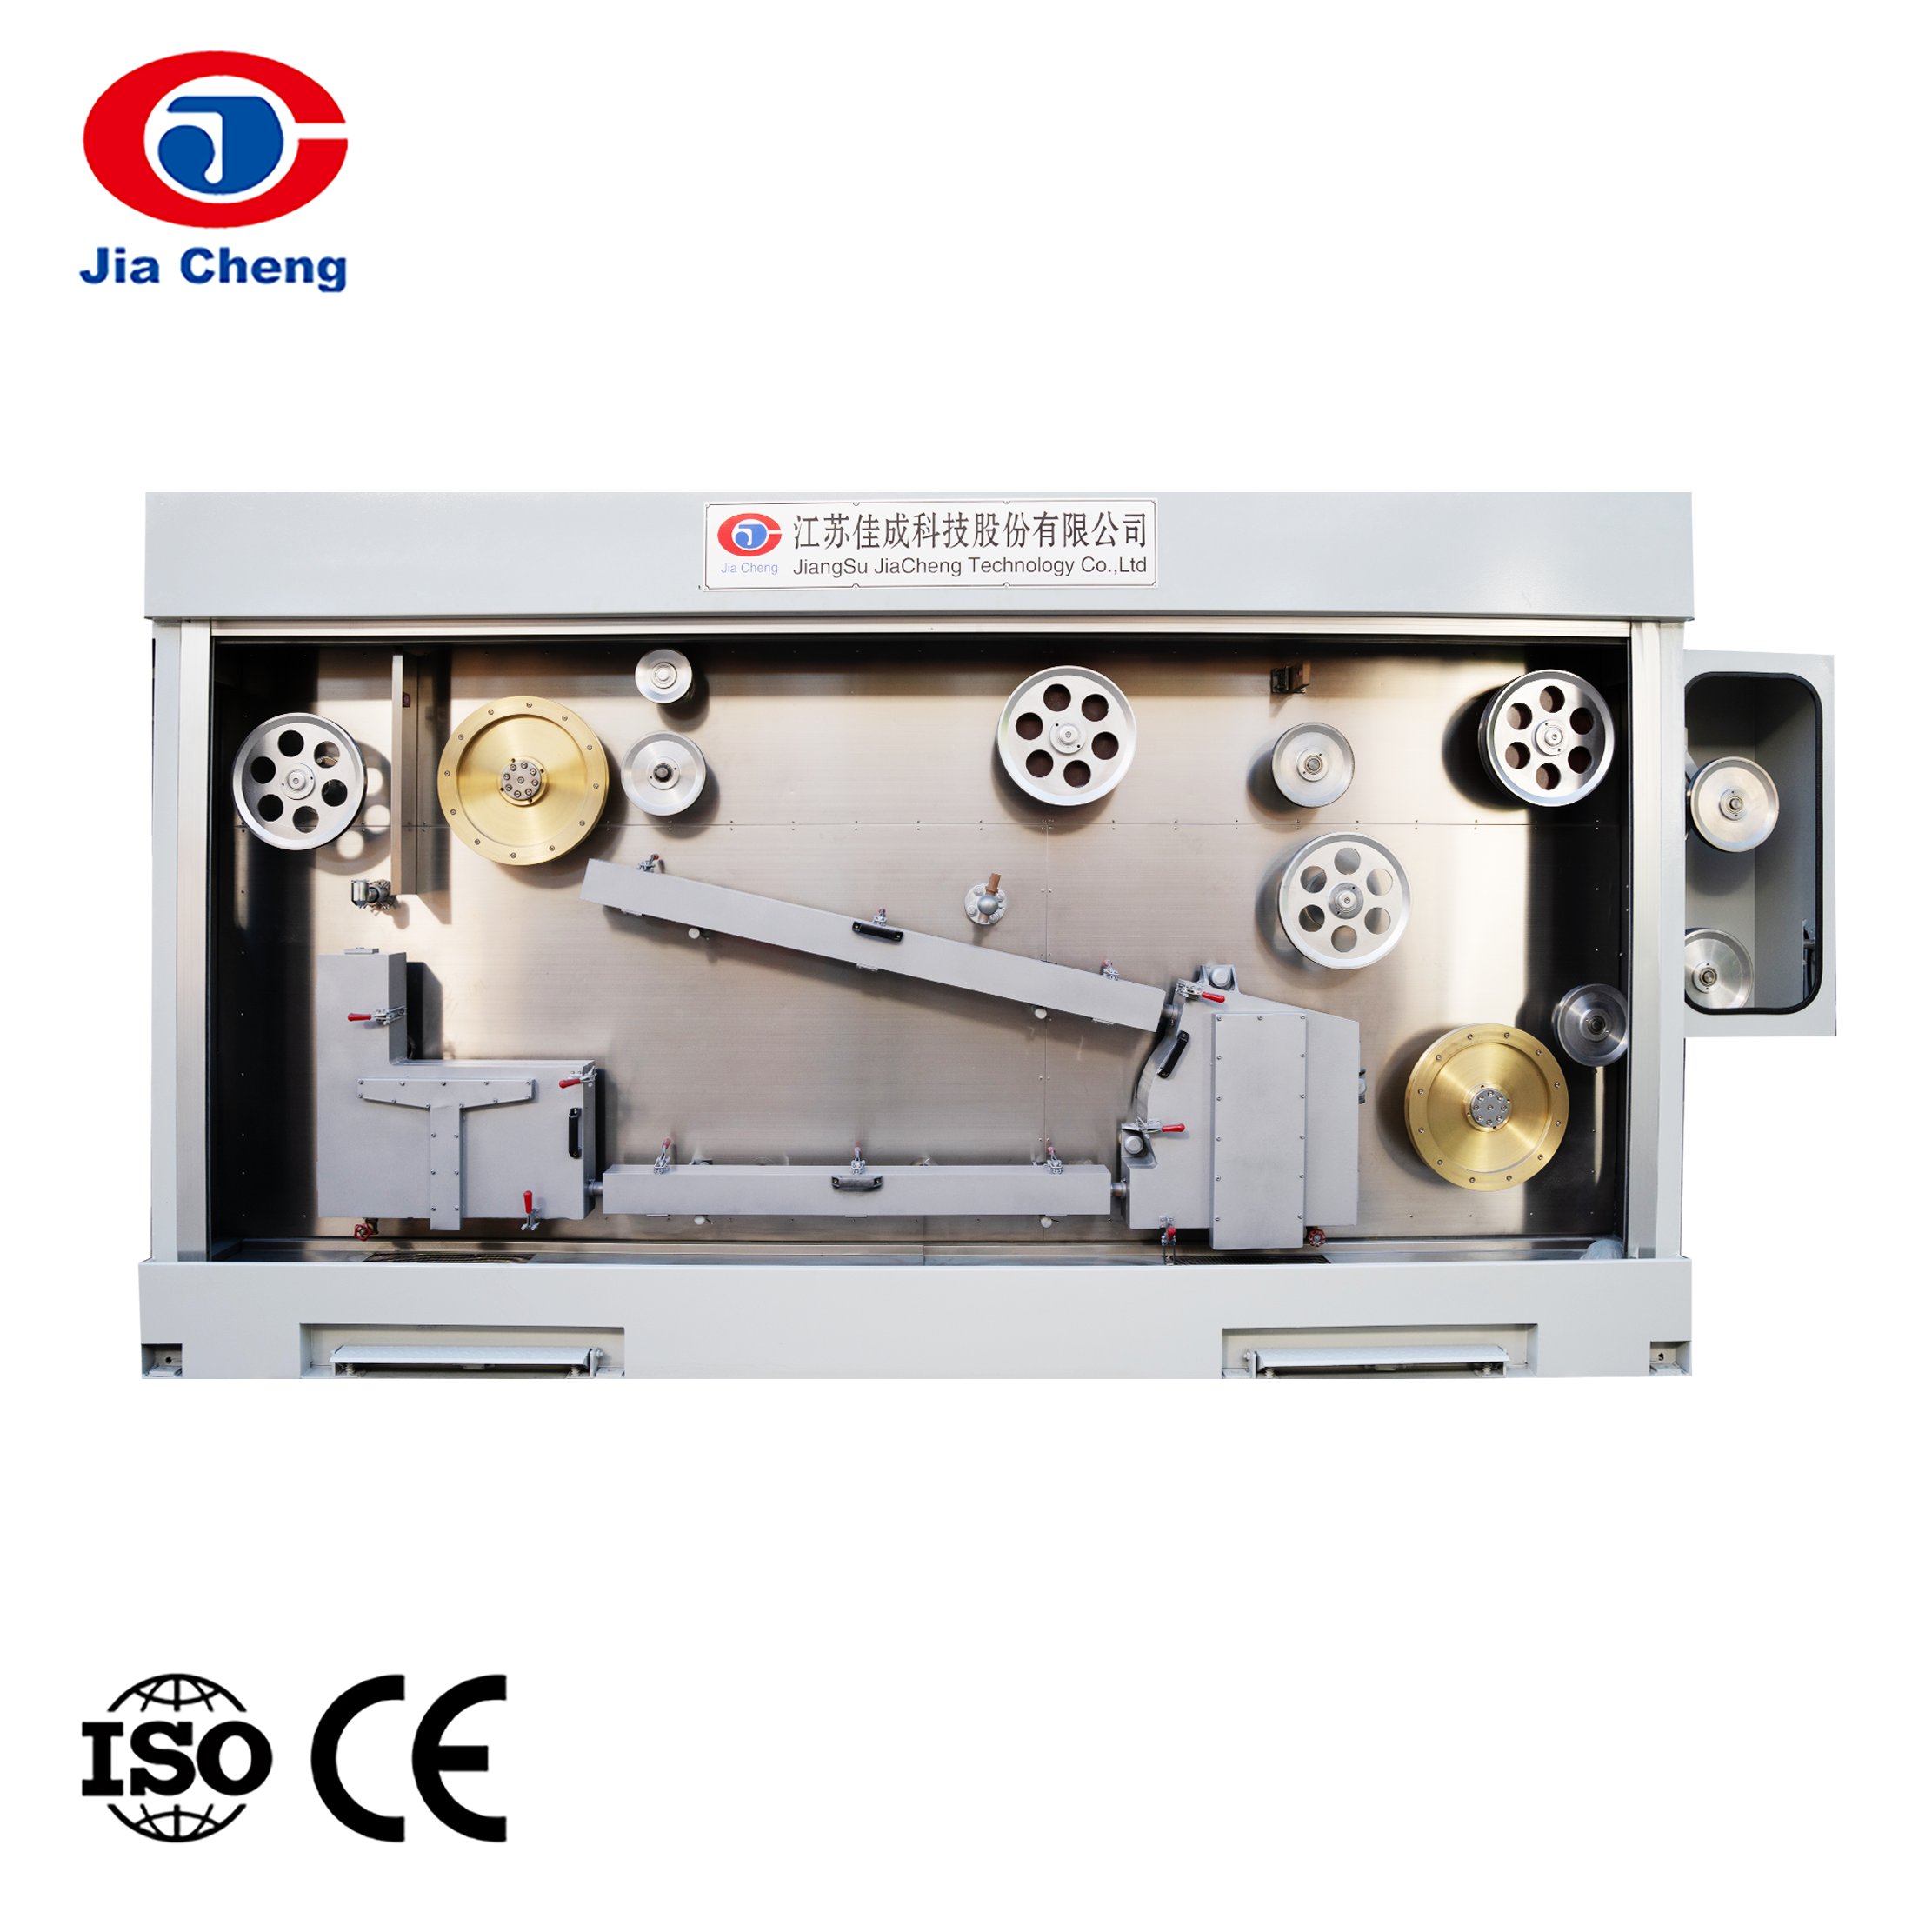
Nehéz szelvényekhez (pl. 4/0-6 AWG) javasoljuk, hogy használjon rúdtörő gépet, mint a 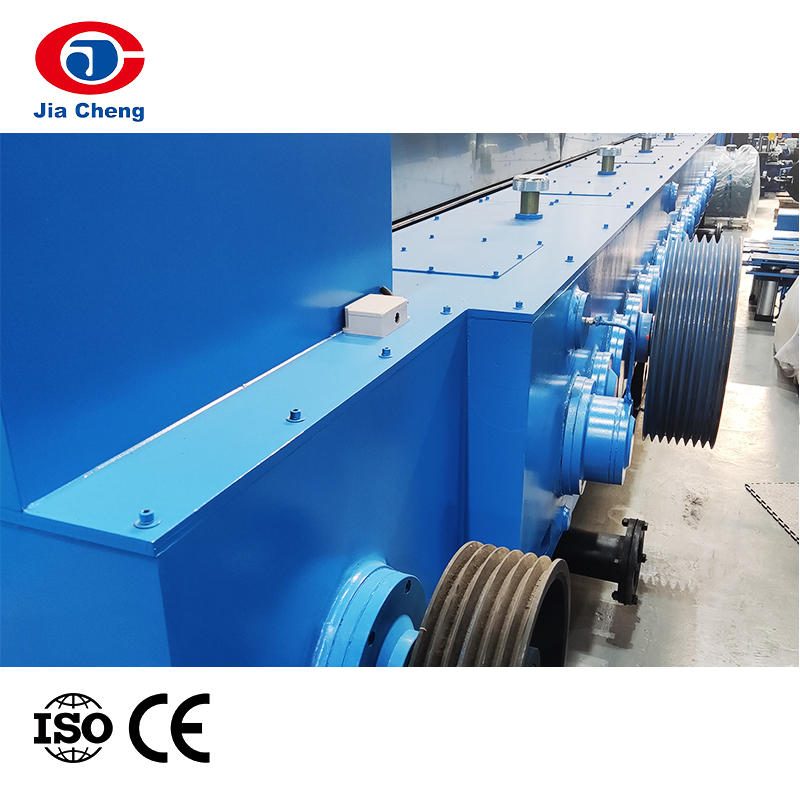 LHT450 rézrúd-bontógép nagy nyomtávú rajzoláshoz Ez a gép kezeli a nagy bejövő rézrudakat, és nagy sebességgel állít elő közepes méreteket. A precíz feszültségszabályozás állandó átmérőt tart fenn, ami elengedhetetlen a többhuzalos húzási folyamatokhoz. Termék megtekintése → , amely képes kezelni a nagy bejövő rudakat és nagy sebességgel köztes méreteket gyártani. Közepes átmérőjű (8-20 AWG) esetén a köztes huzalhúzó gépek rugalmasságot kínálnak több szál egyidejű feldolgozására. Finom és ultrafinom huzalokhoz (22 AWG és nagyobb) pedig egy speciális finomhuzalhúzó gép, lágyítóval biztosítja a későbbi műveletekhez szükséges rugalmasságot.
A miénk huzalhúzó gépek precíz feszítésszabályozással lettek kialakítva, hogy egyenletes átmérőt tartsanak a folyamat során, függetlenül az AWG céltól. Ez különösen fontos, ha több huzalt párhuzamosan húzunk egy többhuzalos húzógépen – egyetlen huzal átmérőjének bármilyen eltérése lefelé irányuló problémákat okozhat.
Gyakorlati AWG – Rajzgép-választási útmutató
| AWG tartomány | Tipikus végfelhasználás | Ajánlott gépcsalád | Rajz sebessége (m/s) |
|---|---|---|---|
| 4/0 – 2 AWG | Hálózati kábelek, szerviz bejárat | Rúdtörés / nagy huzalrajz | 8-15 |
| 4-10 AWG | Építőhuzal, autóipari primer | Köztes huzalrajz | 15-25 |
| 12–20 AWG | Vezérlő kábelek, készülék vezetékek | Finom huzalrajz | 20-30 |
| 22-44 AWG | Adatkábelek, orvosi vezetékek | Többhuzalos / rendkívül finom rajz | 25-40 |
AWG és extrudálás: a szigetelés és a vezetőméret összehangolása
Miután a vezetőt a megfelelő AWG-hez húzták, az extrudáló vezetékhez kerül, ahol a szigetelést alkalmazzák. A szigetelés vastagsága általában a vezeték átmérőjének százaléka – az olyan szabványok, mint az UL 1581, ISO 6722 és mások, az AWG alapján határozzák meg a minimális falvastagságot. Például egy 16 AWG-s vezetőhöz 0,030 hüvelyk PVC szigetelésre lehet szükség, míg a 4 AWG-s vezetékhez 0,100 hüvelyk.
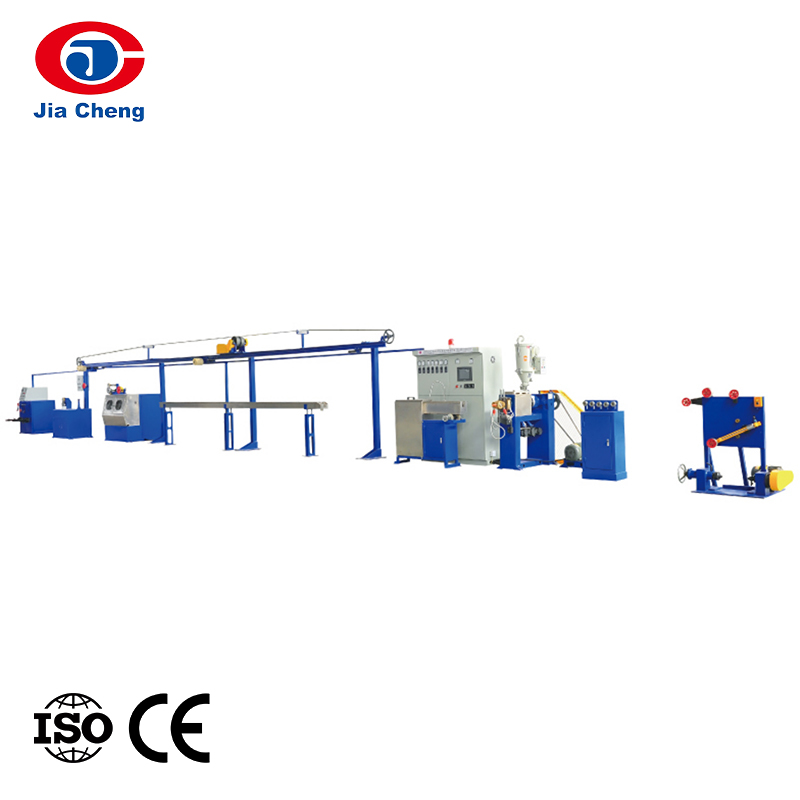
A miénk extrusion lines, such as the high‑speed  Nagy sebességű szigetelő gyártósor rugalmas AWG sorozattal A cserélhető keresztfejű szerszámokkal és PLC-alapú hőmérséklet-szabályozással felszerelve ez a sor gyors AWG-változásokat ér el, és megőrzi a koncentrikusságot. Ideális táp- és jelkábelekhez egyaránt széles mérettartományban. Termék megtekintése → , úgy készültek, hogy széles AWG-tartományt kezeljenek a vonalsebesség feláldozása nélkül. A keresztfejű szerszámok könnyen cserélhetők, így perceken belül válthat 10 AWG tápkábelről 24 AWG jelvezetékre. Speciális anyagokhoz is kínálunk dedikált vonalakat – szilikongumit a magas hőmérsékletű kábelekhez, amelyeket gyakran kisebb AWG méretűek használnak, és kémiai habosítást a 16–28 AWG tartományba tartozó, alacsony veszteségű adatkábelekhez.
Az extrudálás során az olvadékhőmérséklet és a csavarsebesség pontos szabályozása kritikus fontosságú a vezető körüli koncentrikusság fenntartásához. Extrudereink fejlett PLC-alapú hőmérséklet-szabályozással vannak felszerelve, amely ±0,05 mm-en belül tartja a külső átmérő eltérését, biztosítva, hogy a kész kábel megfeleljen az AWG-alapú mérettűréseknek.
Stranding és Twisting: Amikor az AWG csomaggá válik
Sok kábel sodrott vezetőt használ – több kisebb AWG vezetéket egymáshoz csavarva, hogy ugyanazt a keresztmetszeti területet érjék el, mint egyetlen nagyobb vezetéké, de nagyobb rugalmassággal. A szokásos sodrási minta a következő: 7 szál 24 AWG, hogy 16 AWG-nek megfelelő legyen; 19 szál 30 AWG 20 AWG-hez; vagy 37 szál 32 AWG 18 AWG-hez. A sodrási geometria befolyásolja a kábelmag teljes átmérőjét és kitöltési tényezőjét.
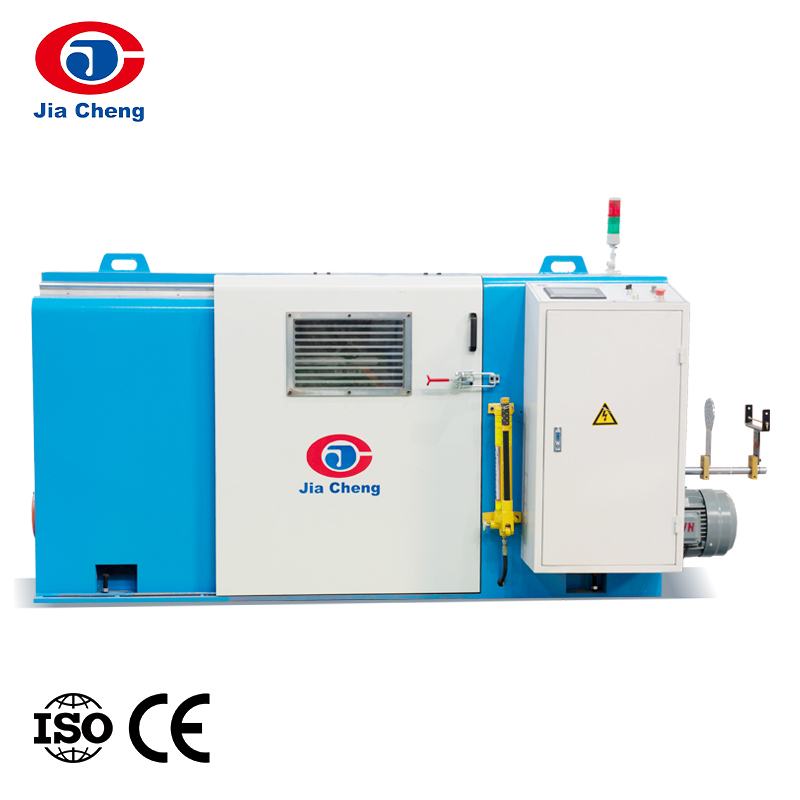
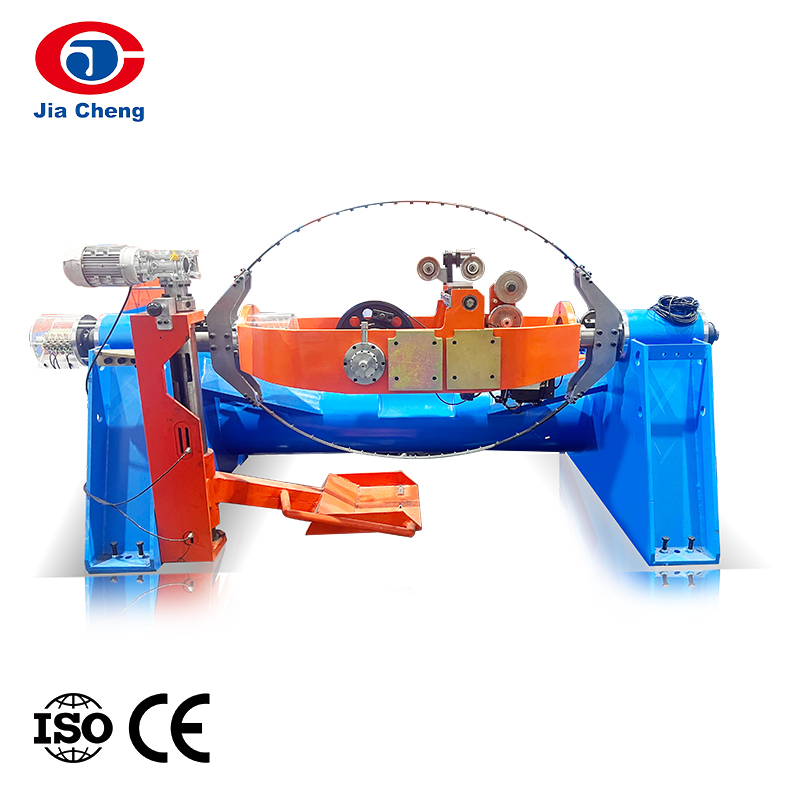
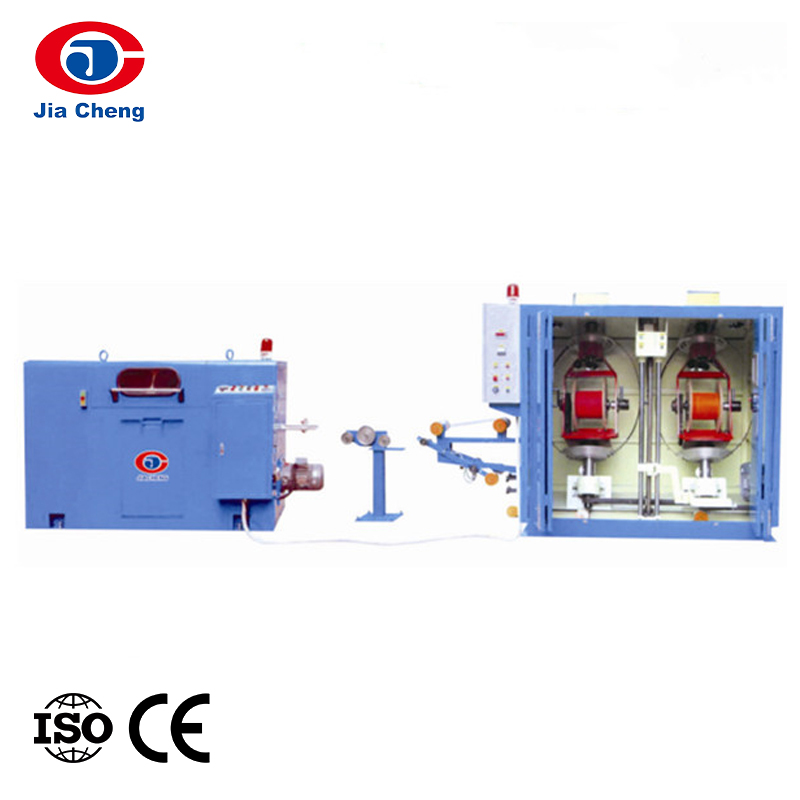
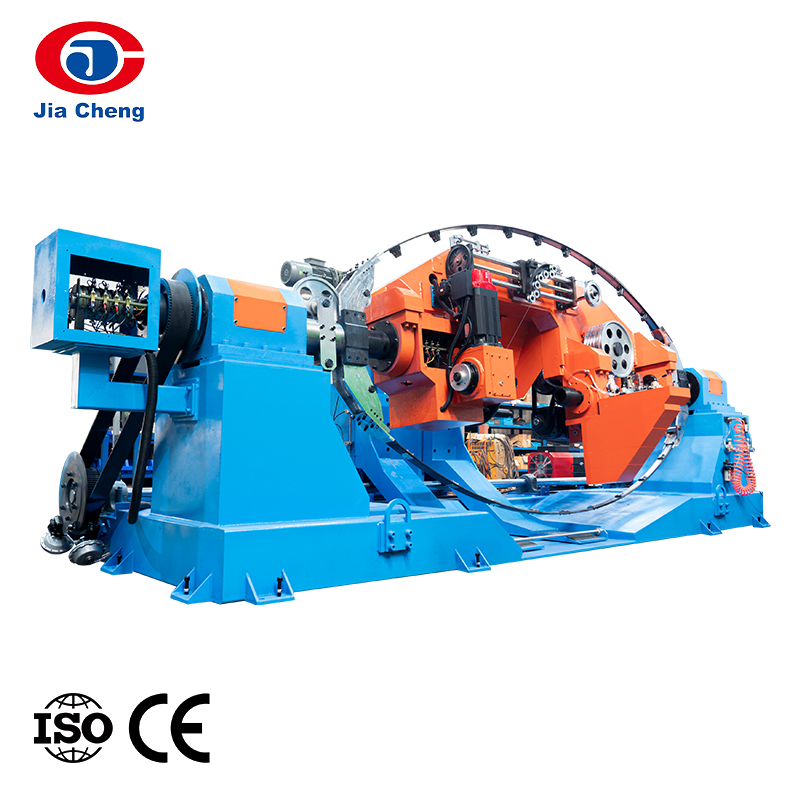
A miénk double‑twist bunching machines can handle stranding of fine AWG wires with consistent lay length. For example, the 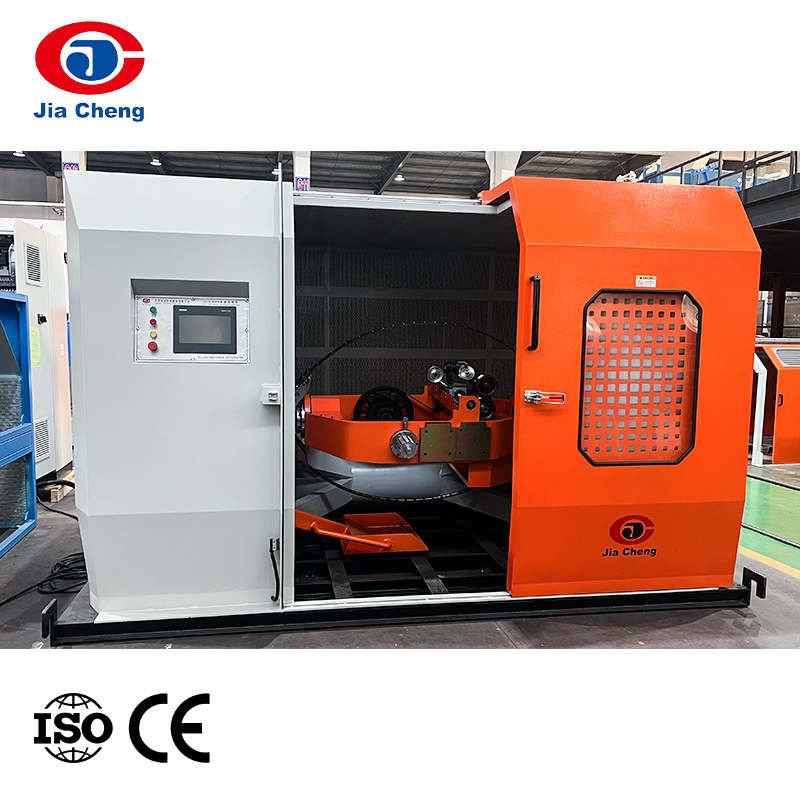 Automata, nagy sebességű csavaros kötözőgép sodrott vezetékekhez A 3800 sodrat/perc maximális csavarási sebességgel ez a gép 20-12 AWG sodrott vezetőket állít elő. Egyenletes fektetési hosszt és pontos átmérőt biztosít, hogy megfeleljen a csatlakozó tűréseinek. Termék megtekintése → ideális 20 AWG-tól 12 AWG-ig terjedő sodrott vezetők gyártására, 3800 sodrat/perc maximális csavarási sebességgel. Az erősáramú kábelekben használt nagyobb sodrott vezetőkhöz 4/0-4 AWG szálat hatékonyan feldolgozó csőszerű sodrógépeket és merevvázas sodrógépeket kínálunk.
Fontos ellenőrizni, hogy a kész sodrott vezető átmérője nem haladja meg a tervezett csatlakozó vagy kivezetés AWG tűréshatárát. Vizsgáló berendezésünk nagy pontossággal képes mérni a sodrott vezetékek átmérőjét, biztosítva, hogy a következő gyártási lépés előtt megfeleljenek az AWG előírásoknak.
Tesztelés: Az AWG megfelelőség végső ellenőrzése
Egyetlen gyártósor sem teljes minőség-ellenőrzés nélkül. Az AWG egy méretszabvány, de a kábel teljesítménye az elektromos ellenállásától és a mechanikai tulajdonságaitól is függ. Kábelvizsgáló gépek teljes skáláját gyártjuk annak ellenőrzésére, hogy késztermékei megfelelnek-e az AWG-alapú előírásoknak.
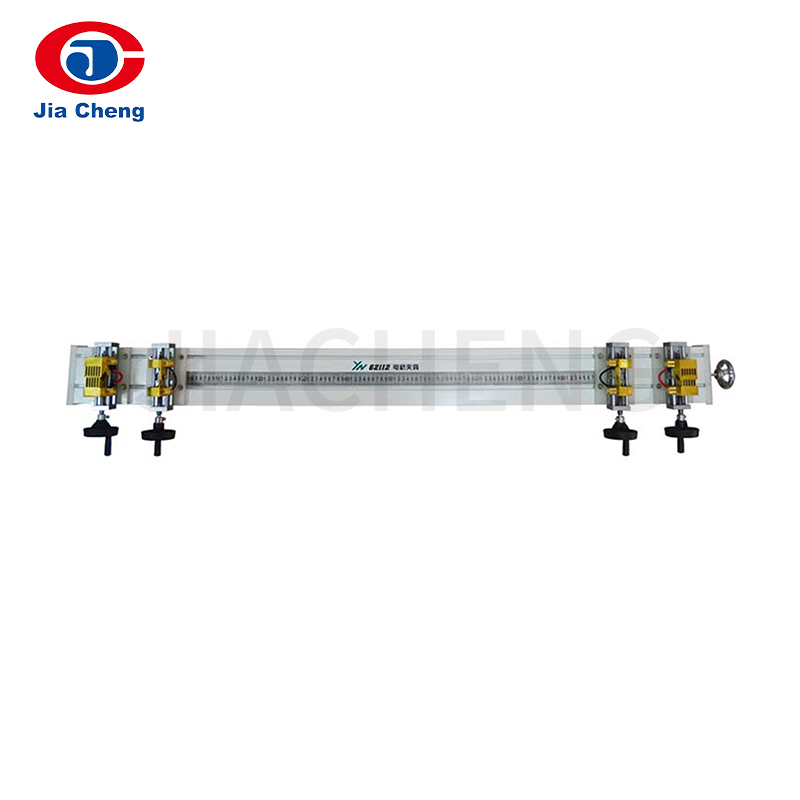
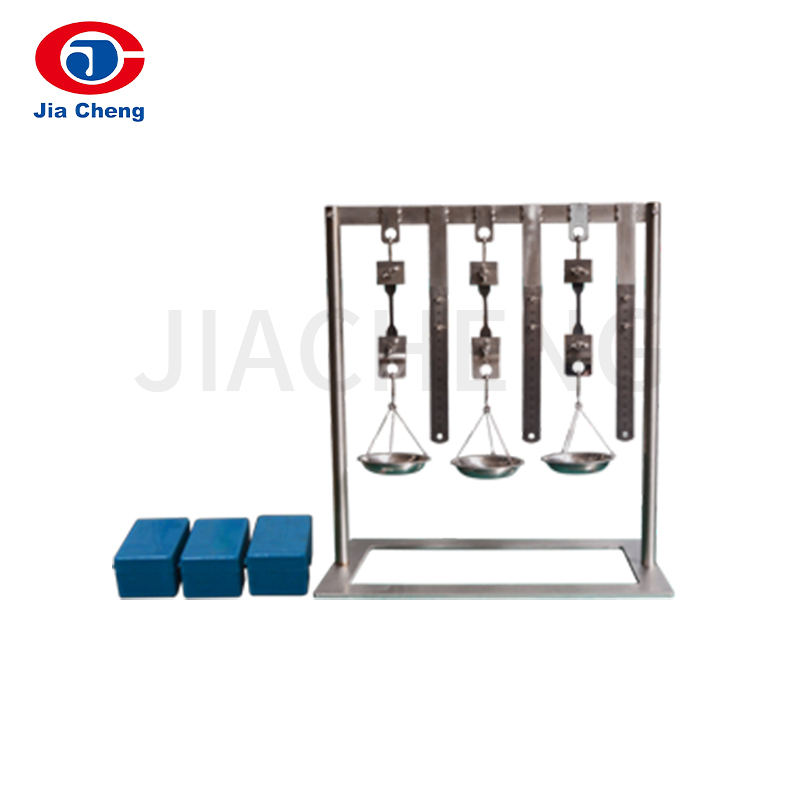
Az ellenállás érdekében a QJ36 intelligens digitális ellenállási híd méri a vezeték ellenállását egységnyi hosszonként – közvetlen ellenőrzés az AWG táblázatokkal (mivel az ellenállás fordítottan arányos a keresztmetszeti területtel). A mechanikai integritás érdekében a mi YN22166 huzaltekercselés torziós vizsgálógép értékeli, hogy egy finom AWG huzal mennyire bírja az ismételt hajlítást. Az átfogó méretellenőrzéshez pedig a YN31118 intelligens kábel dedikált projektor a vezeték átmérőjének és szigetelési vastagságának nagy nagyítású mérését teszi lehetővé.
Minden vizsgálóműszerünket úgy terveztük, hogy közvetlenül a gyártási területen használjuk, így gyors visszajelzést adunk az új AWG gyártási sorozat beállításakor. Minőségirányítási rendszerbe integrálhatók minden tétel eltérésének naplózásához – ez alapvető követelmény az ISO 9001 vagy IATF 16949 tanúsítvánnyal rendelkező gyárak számára.
Akár 4/0 AWG rezet rajzol közüzemi kábelekhez, vagy 44 AWG ónozott rezet a fejhallgató vezetékekhez, az American Wire Gauge rendszer univerzális nyelvet biztosít a vezetékek méretezéséhez. A Jiacheng Machinerynél úgy alakítottuk ki huzalhúzó, extrudáló, sodort és tesztelő berendezéseinket, hogy a teljes AWG spektrumot az ügyfelek által elvárt pontossággal és ismételhetőséggel kezeljék. Ha segítségre van szüksége a megfelelő gépkonfiguráció kiválasztásához a cél AWG termékcsaládhoz, csapatunk készen áll a gyakorlatias, helyszínen tesztelt megoldások megosztására. Vegye fel velünk a kapcsolatot hogy megbeszéljük a következő vezetékprojektjét.