En
A huzalmérő átmérője egyike azoknak a méréseknek, amelyek egyszerűnek tűnnek a specifikációs lapon, majd vitákat okoznak a gyári padlón. Az orsóra, a rajzütemezésre vagy a terminál adatlapjára nyomtatott mérőszám ritkán mutatja meg a tényleges méretet milliméterben vagy hüvelykben. Ez az útmutató összekapcsolja a pontokat: mit jelent valójában az AWG, hogyan változik az átmérő az egyik mérőfokozatról a másikra, hol nem hasznos a szabvány, és hogyan tartják ellenőrzés alatt a kábelgyártók ezt az átmérőt a rézrúdtól a kész vezetőig.
Valójában mit mér a vezeték átmérője
A mérőműszer szabvány. Az átmérő fizikai tény. Az American Wire Gauge rendszer, amelyet általában AWG-re rövidítenek, a kerek, tömör, színesfém, elektromosan vezető huzal átmérőjét határozza meg. Amikor valaki a "huzalmérő átmérőjére" kérdez rá, általában azt akarja, hogy a fizikai méret egy adott mérőszám mögött legyen, hüvelykben vagy milliméterben kifejezve.
Az első dolog, amit tisztázni kell, hogy melyik átmérőre gondol. A tömör vezetőnek egy átmérője van. A sodrott vezetőnek kettő van: az egyes szálak átmérője és a kész köteg teljes átmérője. A szigetelt vezeték hozzáad egy harmadikat: a késztermék külső átmérőjét, beleértve a szigetelést, az árnyékolást és a burkolatot. Ezek az értékek több milliméterrel eltérhetnek még akkor is, ha a mérőszám változatlan marad.
A beszerzésben és a gyártásban ez a megkülönböztetés számít. A 22 AWG csupasz vezeték és a 22 AWG kész vezeték nem cserélhető fel. Az egyik egy réz dimenzió; a másik egy kábel, amelynek illeszkednie kell egy terminálhoz, egy vezetékhez vagy egy csatlakozóüreghez.
Hogyan válnak az AWG-számok átmérővé
Az AWG logaritmikus skálán működik. A három mérőszám minden lépése nagyjából felére csökkenti a keresztmetszeti területet, és hat mérőszám minden lépése nagyjából a felére csökkenti az átmérőt. A nagyobb számról egy kisebbre való átállás vastagabb vezetéket jelent: a 14 AWG nagyobb, mint a 18 AWG, a 4/0 AWG pedig sokkal nagyobb mindkettőnél.
A rendszernek két rögzítési pontja van. A 36 AWG definíció szerint 0,005 hüvelyk, a 0000 AWG pedig 0,4600 hüvelyk. Közöttük az egymást követő méretek aránya körülbelül 1,1229 átmérőjű és körülbelül 1,261 terület. A kapcsolat így írható fel:
Átmérő hüvelykben = 0,005 × 92 (36 − AWG) / 39
Ha megvan az átmérő, a terület a körképletből következik. Ez az oka annak, hogy ugyanaz a referenciadiagram megmutatja az átmérőt, a körkörös mil területet és az ellenállást egységnyi hosszonként – ezek ugyanazon geometria három nézete.
| AWG | Átmérő (mm) | Átmérő (in) | Tipikus használat |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Nagy teljesítményű adagolók |
| 2 | 6.544 | 0.2576 | Szerviz bemeneti kábel |
| 6 | 4.115 | 0.1620 | Tartozékok és adagolók |
| 10 | 2.588 | 0.1019 | 30 A áramkörök |
| 12 | 2.053 | 0.0808 | 20 A elágazó áramkörök |
| 14 | 1.628 | 0.0641 | 15 A világítási áramkörök |
| 18 | 1.024 | 0.0403 | Vezérlő és rögzítő vezeték |
| 22 | 0.6438 | 0.0253 | Elektronika és jelek |
| 28 | 0.3200 | 0.0126 | Gyengeáramú adatok |
| 36 | 0.1270 | 0.0050 | Finom hangszerelés |
Miért fontosabb az átmérő, mint a mérőcímke?
Két vezeték azonos mérőszámmal rendelkezhet, és mégis eltérően viselkedhet, ha tényleges átmérőjük a tűréssáv ellentétes végein helyezkedik el. Az ellenállás az átmérő csökkenésével nő, mivel az ellenállás fordítottan arányos a keresztmetszeti területtel. A kissé kisebb vezeték hosszabb távon melegebben fut, több feszültséget veszít, és több energiát fogyaszt.
Az átmérő az illeszkedést is szabályozza. A krimpelő sorkapcsokat, a szigeteléskiszorító csatlakozókat, a tömszelencéket és a vezetékeket egy adott mérettartomány köré tervezték. A névlegesen 12 AWG méretű, de a 13 AWG-hez közelebbi vezetékek átmenhetnek a húzási teszten, és még mindig nem sikerülnek a méretellenőrzésen.
A kábelgyártó esetében a probléma az áramlás irányában folytatódik. A szigetelést képező extrudáló szerszámot a tényleges vezetékátmérőhöz kell igazítani, nem a névleges átmérőhöz. Ha a vezető mérete alatt érkezik, a szigetelőfal vastagabb lesz a megadottnál; ha nagyobb méretben érkezik, a fal elvékonyodik. Akárhogy is, a kész kábel a saját tűréshatárán kívül eshet.
Sodrott huzal: azonos átmérő, eltérő átmérő
A sodrott vezetők bonyolítják a képet, mert mind a szálátmérőjük, mind a teljes átmérőjük van. Egy 12 AWG-s sodrott vezetékhez 19 szál kisebb átmérőjű, vagy 7 szál nagyobb lehet, és mindkét konstrukciót 12 AWG-nek nevezhetjük. A kész köteg teljes átmérője nagyobb, mint egy azonos átmérőjű tömör vezetőé, miközben a teljes rézfelület a névleges érték közelében marad.
Az építkezés típusa is számít. A kötegelt vezetékek laza és rugalmas. A koncentrikus szálú vezetők rendezettebbek. A tömörített és összenyomott vezetékeket a sodrás után hengereljük vagy húzzuk, hogy csökkentsük a teljes átmérőt és simább felületet hozzunk létre. Ez az oka annak, hogy két azonos mérőcímkével ellátott kábelnek érezhetően eltérő külső átmérője lehet.
Hogyan mérjük meg pontosan a vezetékmérő átmérőjét
Egy csupasz szilárd vezető esetében még mindig a kalibrált mikrométer a legegyszerűbb eszköz. Óvatosan csupaszítsa le a szigetelést, távolítsa el a bemetszéseket vagy sorjakat, és mérje meg a vezetéket a hossza mentén elhelyezkedő három ponton. Forgassa el a vezetéket a mérések között az ovalitás rögzítéséhez. Vegyük az átlagot, és hasonlítsuk össze a mérőtáblázattal, ahelyett, hogy egyetlen leolvasásban bíznánk.
Körülbelül 30 AWG alatti finom vezetékek esetén a kézi mikrométer összetörheti a vezetőt, vagy következetlenül leolvashatja. Jobb választás az optikai komparátor vagy az érintésmentes lézeres átmérőmérő. A lézeres mérőeszközök a mozgó vezetékeken is működnek, ami hasznossá teszi őket a húzás, lágyítás és extrudálás során történő inline monitorozáshoz.
A hőmérséklet és a feszültség többet számít, mint azt a legtöbben várják. A réz hő hatására kitágul, és a feszített huzal kissé kisebb lehet, mint nyugalmi állapotban. A bejövő ellenőrzéshez hagyja, hogy a minta szobahőmérsékleten stabilizálódjon, és nyugodt állapotban mérje meg.
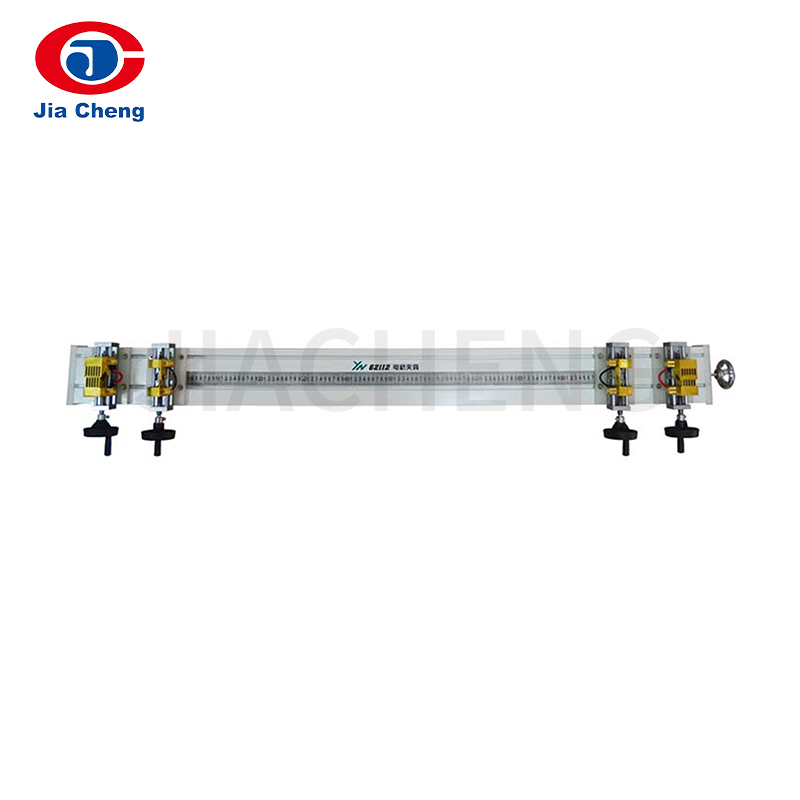
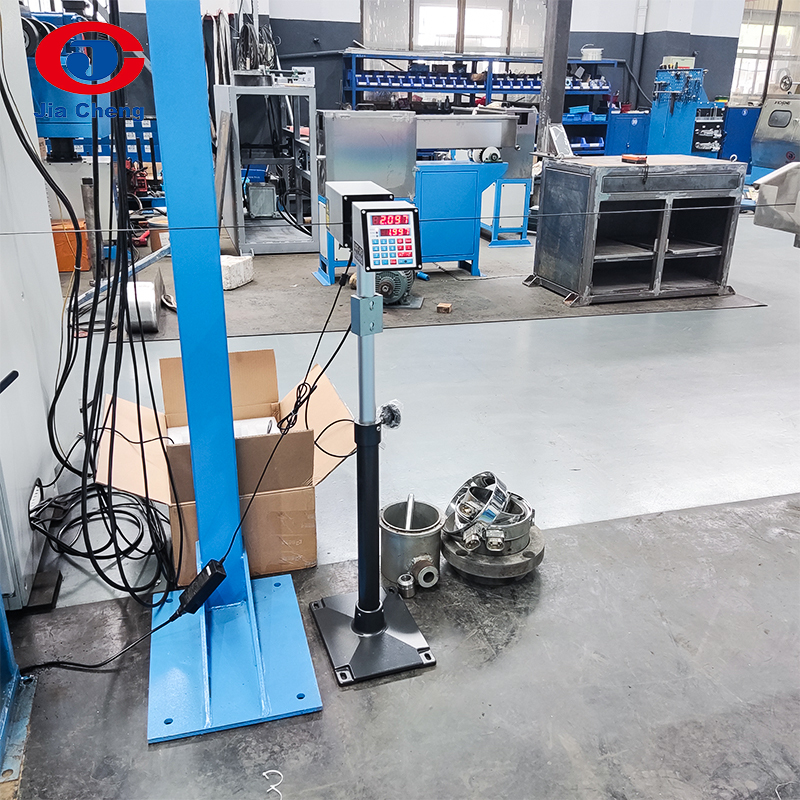 LGD-25 átmérőmérő vezeték- és kábelméréshez Hasznos a huzal- és kábelátmérők húzási szakaszok utáni ellenőrzésére, 0,100-25 000 mm-es tartományban. Termék megtekintése →
Az átmérő létrehozásának helye: a rúdtól a végső mérőig
A huzalmérő átmérőjét nem egyetlen gép állítja be. Ez egy olyan sorozat eredménye, amely réz- vagy alumíniumrúddal kezdődik, és egy kész vezetővel végződik. A rúdbontó gépek néhány menet alatt lebontják a 8 mm-es rudat nagyjából 3 mm-re vagy 4 mm-re. A közbenső és finomhúzó gépek fokozatosan kisebb szerszámokkal folytatják a redukciót, a beépített lágyító pedig visszaállítja a hidegmegmunkálás által eltávolított rugalmasságot.
Minden matrica megváltoztatja az átmérőt, így a szerszám kopása, a kenőanyag minősége és a hajtótengely sebessége mind megjelenik a végső mérésben. A kopott szerszám túlméretezett vezetőt eredményez. Egy csúszó feszítő vagy egy instabil lágyító átmérő változást idézhet elő az orsó hossza mentén, amit sokkal nehezebb észlelni, mint egyetlen tűréshatáron kívüli pontot.
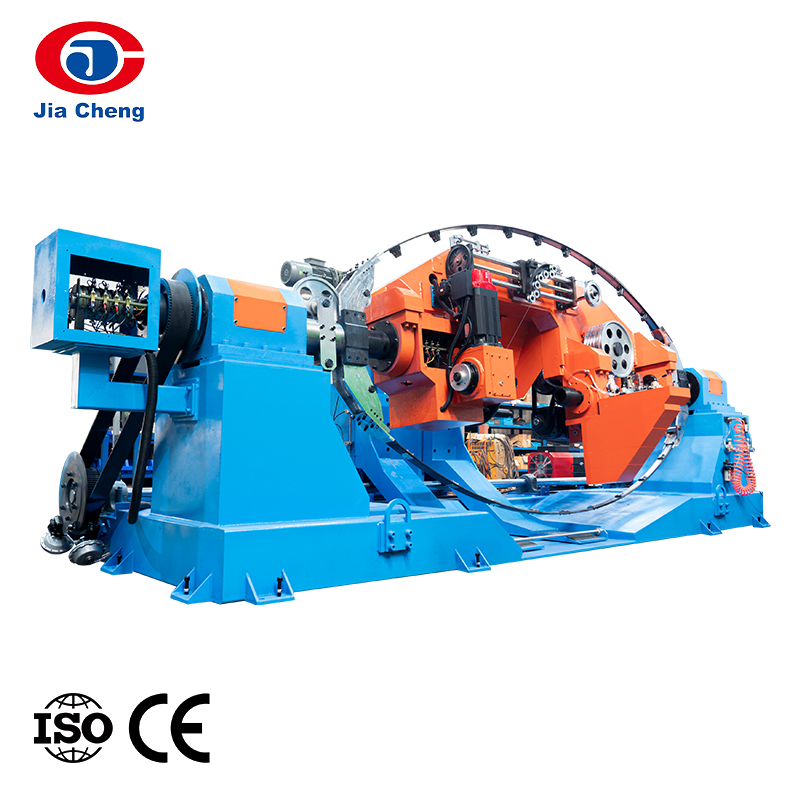
A húzás után a sodrás és a kötözés határozza meg a vezetékköteg teljes átmérőjét. Az extrudálás ezután szigetelő- és köpenyrétegeket ad a köteg köré. Minden szakaszban az előző átmérő lesz a következő folyamat kiindulópontja, ezért egy kis hiba a sor elején inkább nő, mint eltűnik. A rézrúd a kész huzal gyártósorig pontosan ezért egy folyamatos láncként van kialakítva.
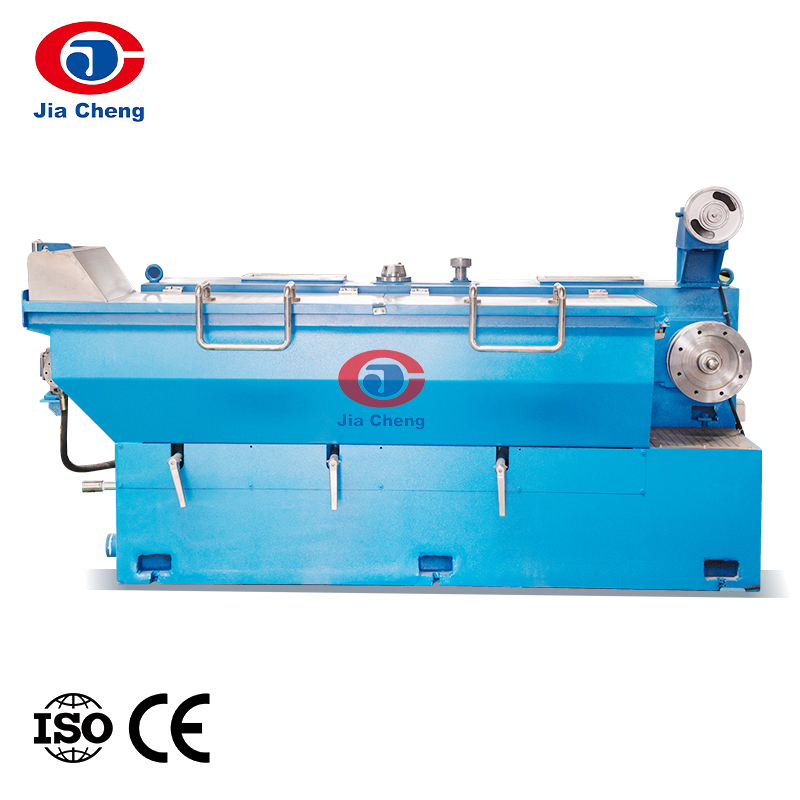
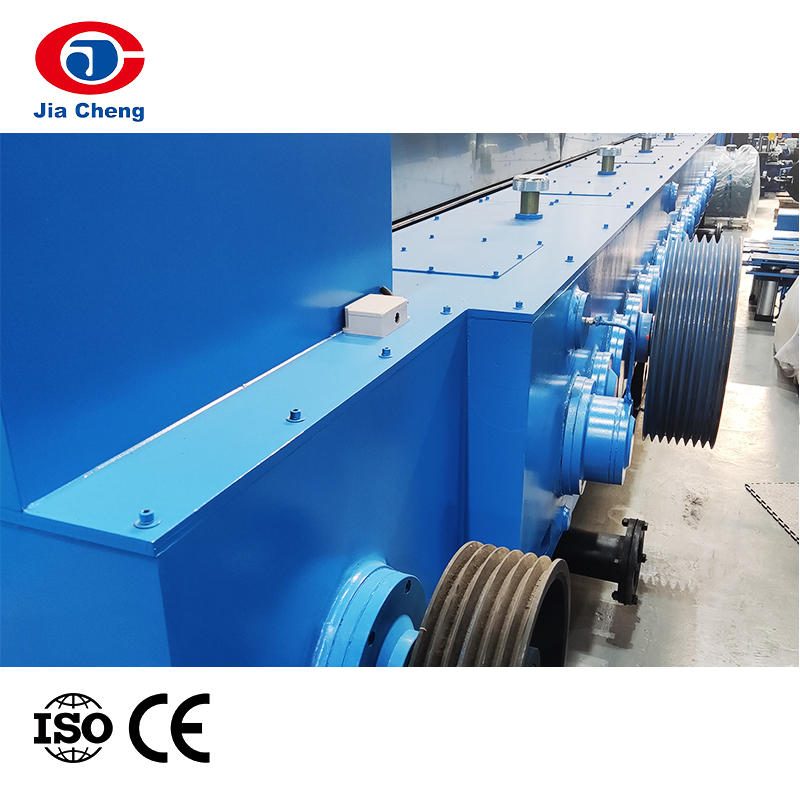 LHT450 rézrúd-bontógép huzalhúzó vonalakhoz A rézrudat 8 mm-ről lefelé 1,2–4,0 mm-re húzza folyamatos vonalban lágyítással és kétorsós felvezetéssel. Termék megtekintése →
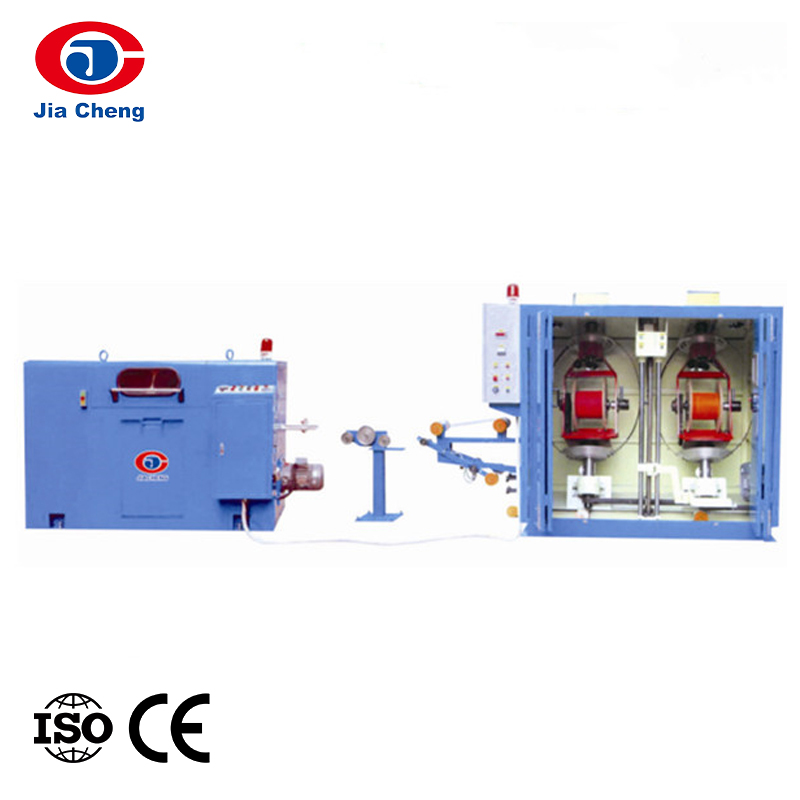
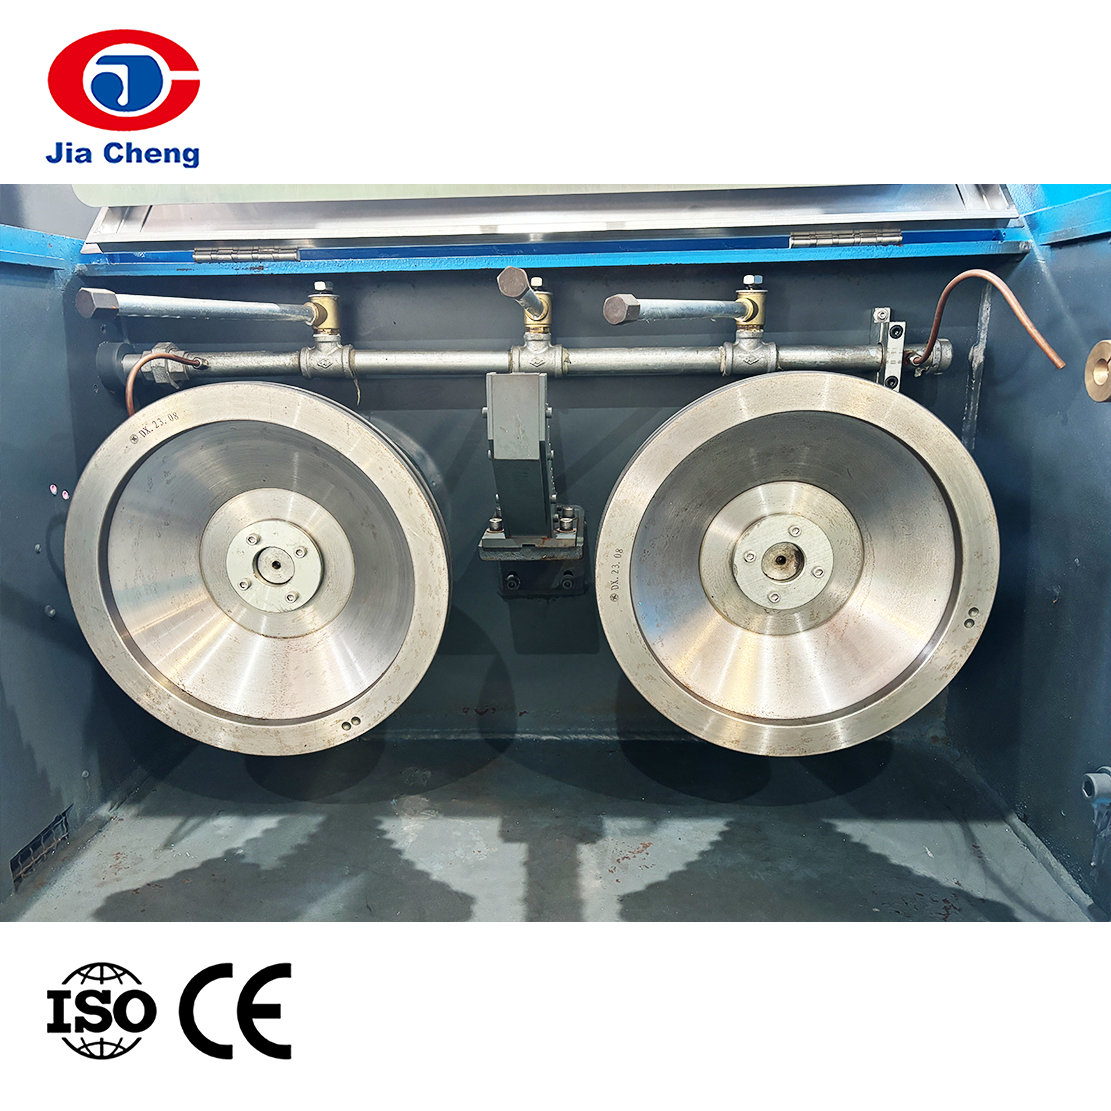 Finomhuzalhúzó gép beépített lágyítóval rézhuzalhoz Egyesíti a húzást és az izzítást egy vonalon rézhuzalhoz, két vezetéket támogat, és 1800 m/perc sebességig. Termék megtekintése →
Ha összehasonlítja a rajzfelszereléseket, tekintse meg gyakorlati útmutatónkat hogyan válasszunk rézhuzalhúzó gépet végigjárja a legfontosabb kérdéseket: a bejövő rúd mérete, a kész mérőtávolság, a vezetékek száma, az izzítási követelmények és a tolerancia, amelyet a későbbi folyamat képes elfogadni.
Gyakori hibák a huzalmérő diagram olvasásakor
- Zavaros a vezeték átmérője a kábel teljes átmérőjével. A diagram értéke általában a fémre vonatkozik, nem a kész huzalra.
- Keverő mérőrendszerek. Az AWG, SWG és metrikus mérőeszközök különböző skálákat használnak, és ugyanaz a szám nagyon különböző méreteket jelenthet.
- Szilárd-vezető értékek alkalmazása sodrott vezetékre. A szálköteg általában valamivel nagyobb, mint az egyenértékű szilárd anyag átmérője.
- Túl korai kerekítés. A hüvelykről milliméterre konvertálás, majd a lekerekítés a határvezetőt a tűréshatáron kívülre tolhatja.
- A tűréssáv figyelmen kívül hagyása. A névleges átmérő cél, nem garancia; az elfogadható tartomány az, ami valójában számít.
Egy rövid ellenőrzőlista, mielőtt megadná vagy megrendelné
- Döntse el, hogy vezetékátmérőre, szálátmérőre vagy kész kábelátmérőre van szüksége.
- Ellenőrizze a szállítója vagy szabványa által használt mérőrendszert és mértékegységeket.
- Ellenőrizze a tűréstartományt, ne csak a névleges értéket.
- Sodrott huzal esetén vegye figyelembe a sodratszámot, a sodrásmérőt és a konstrukció típusát.
- Ellenőrizze, hogy a megadott átmérő illeszkedik-e a használni kívánt terminálhoz, vezetékhez vagy csatlakozóhoz.
- Gyártási futtatások esetén ellenőrizze, hogyan méri az átmérőt, és milyen gyakran rögzíti.
A huzalmérő átmérője végső soron gyártási változó, nem csak hivatkozási szám. A diagram megadja a célpontot, de a húzószerszámok, a lágyítási beállítások, a sodrási konfiguráció és az extrudáló szerszámok döntik el, hogy a huzal valóban a célpontra kerül-e. A Jiachengnél éveket töltöttünk a lánc minden szakaszához szükséges berendezések megépítésével, a rudak lebontásától és finomhúzásától a lágyításig, sodrásig, extrudálásig és tesztelésig. Ha átmérő problémán dolgozik a vonalán, szívesen megbeszéljük Önnel a folyamatot, és segítünk megtalálni a megfelelő kiindulási pontot.