En
Amikor gumikábel gyártósort tervez, nem néhány gépet választ. Ön dönti el, hogy az Ön gyára hogyan fogja kezelni a keverék-előkészítést, a vezetőfeldolgozást, a szigetelést és a burkolatot, a kikeményítést és a végső tesztelést egy folyamatos rendszerként. Az a gyártulajdonos, aki integrált rendszerként kezeli a vonalat, elkerüli a leggyakoribb hibákat: a nem megfelelő teljesítményt, az instabil felületminőséget és az inkonzisztens térhálósodást. Éppen ezért ez az útmutató magától a folyamattól a gyakorlati kiválasztási kritériumok felé halad, így magabiztos befektetést hajthat végre.
Sok kábelgyártó úgy találja, hogy a különböző gyártóktól származó különálló gépek koordinálása rejtett kockázatokat rejt magában. A egyablakos megoldási megközelítés segít elkerülni ezeket a kockázatokat azáltal, hogy a folyamatlogikát konzisztensnek tartja. Csökkenti a telepítés, az üzembe helyezés és a pótalkatrész-leltár során kezelendő interfészek számát is.
Gumikábel gyártás: mi határozza meg a teljes vonalat
A gumikábel gyártósor alapvetően különbözik a PVC kábelsortól. Miután a gumikeveréket a vezető körül extrudálták, térhálósítani kell. Ebben a kikeményedési szakaszban a vegyület kémiai szerkezete stabil, hőálló szigeteléssé vagy burkolattá alakul. Ezért a vonal tartalmaz egy kikeményítő szakaszt, amely hőt és nyomást fejt ki az anyagnak és a kábel felépítésének megfelelően.
Az elrendezés lehet vízszintes vonal vagy felsővezeték. Vízszintes elrendezésben a kábel egyenesen mozog a kikeményítő csövön keresztül. Felsővezetékes elrendezésben a kábelt egy íves pályán függesztik fel, hogy a kikeményedés során megtartsa súlyát. A választás befolyásolja a feszültségszabályozást és a szigetelés vastagságát. Kisfeszültségű flexibilis vezetékeknél elterjedt az egyszerűbb vízszintes rendszer. Középfeszültségű gumikábeleknél és bányászati kábeleknél gyakran előnyben részesítik a felsővezetéket, mert jobb koncentrikusságot biztosít, és hosszabb kikeményedési hosszt tesz lehetővé.
A gumikeverék kiválasztása is formálja a vonalat. Az EPDM, a polikloroprén és a szilikon gumi nagyon eltérő hőtörténettel rendelkezik. Az EPDM-et nagy nyírású csavarral feldolgozó gépsor megperzselheti a szilikongumit. Ez az oka annak, hogy egy rugalmas gumi gyártósornak meghatározott anyagmátrixra van szüksége a géplista írása előtt.
A gumikábel gyártósor fő folyamati lépései
A helyes döntés meghozatalához segít az egyes lépések egy adott gépcsoporthoz való hozzárendelése. Az alábbi táblázat a jellemző szakaszokat és a hozzájuk tartozó berendezéseket mutatja be.
| Színpad | Cél | Berendezés |
|---|---|---|
| Rúd lebontása és rajzolása | Alakítsa át a réz- vagy alumíniumrudat a kívánt vezetékméretre | Rúdbontó gép, közbenső huzalhúzó gép |
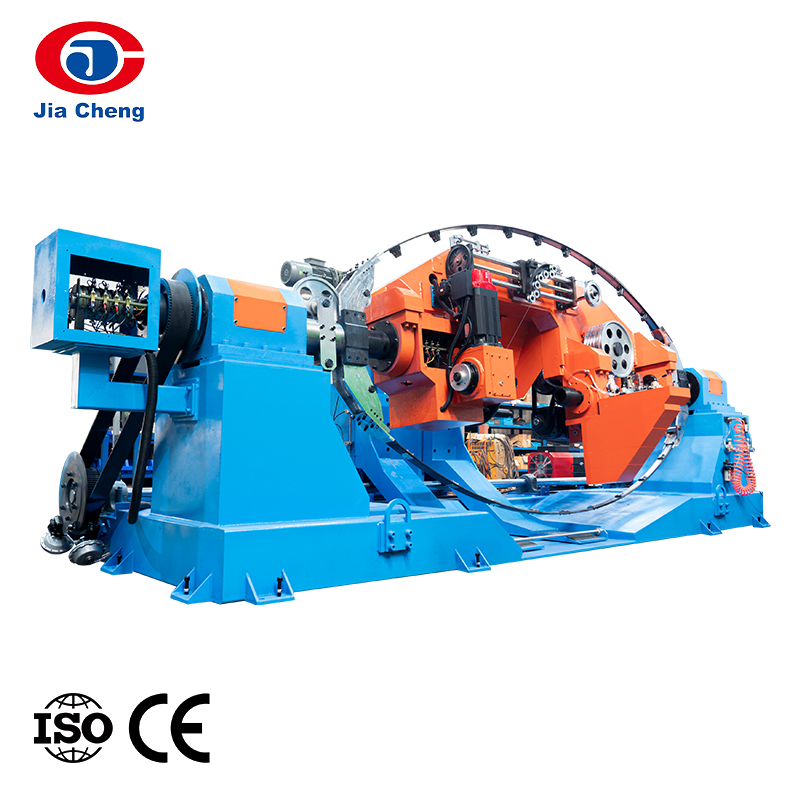
| Sodrás/csomósodás | Rugalmas vezetőszerkezet kialakítása | Duplacsavarású kötözőgép, merevvázas sodrászgép |
| Szigetelő extrudálás | Vigyen fel gumi szigetelést | Gumikábel-extrudáló vezeték kötőrésszel |
| Köpeny extrudálás | Védje a magot gumi burkolattal | Kábelköpeny extruder gép |
| Tesztelés | Ellenőrizze az elektromos és mechanikai tulajdonságokat | Nagyfeszültségű ellenállásmérő, szigetelési ellenállásmérő, szakítószilárdságmérő |
A táblázat egyszerűsítés, de rögzíti a sorrendet. Ebből is látszik, hogy egyetlen szállító, aki húzó-, sodrás-, extrudáló- és vizsgálóberendezést biztosít, miért csökkentheti a koordinációs munkát. Például egy huzalhúzó gépet tápláló rúdletörő gépnek meg kell egyeznie a húzási sebességgel és a huzalfeszességgel. Ha a sebesség nem egyezik, a vezeték elkalandozhat vagy elszakadhat, ami állásidőt és törmeléket eredményezhet.
A tesztelés gyakran csak utólagos gondolat a sortervezés során, de megóvja a gyártási konzisztenciát. A gumikábelek alapkövetelménye egy váltakozó feszültségű nagyfeszültség-ellenállás-vizsgáló gép és egy szigetelési ellenállásmérő. A digitális szakítószilárdság-vizsgáló gép segít a burkolat- és szigetelőanyagok ellenőrzésében a gyártás előtt.
Miért uralja az extrudálás és a keményítés a vonal teljesítményét?
Az extrudálásnál kezdődik a legtöbb gumikábel minőségi probléma. Ha a keveréket nem melegítik fel és nem egyenletesen szállítják, a szigetelés átmérője változik, a felületen pórusok jelenhetnek meg, és a rétegek közötti tapadás meghiúsulhat. A kiváló minőségű gumi kábelvezetékek kifejezetten gumihoz tervezett csavarokat használnak, amelyek nagy nyomóaránnyal és kisebb nyíróerővel rendelkeznek, hogy megakadályozzák a beégést.
A szilikongumi esetében még szigorúbb a helyzet. A szilikon ragacsos és hőérzékeny. Az extrudernek kis nyírású csavarra és külön hűtőrendszerre van szüksége az adagolózónához. A kikeményedési szakasznak is hosszabbnak kell lennie, mert a szilikon szabályozott hőmérsékleti profilt igényel az üregek elkerülése érdekében.
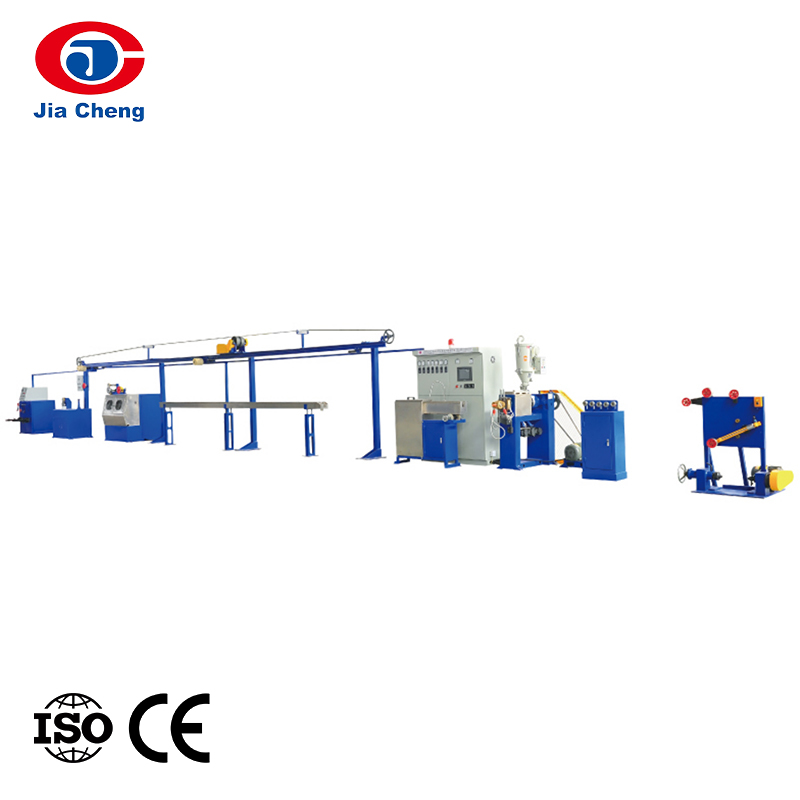
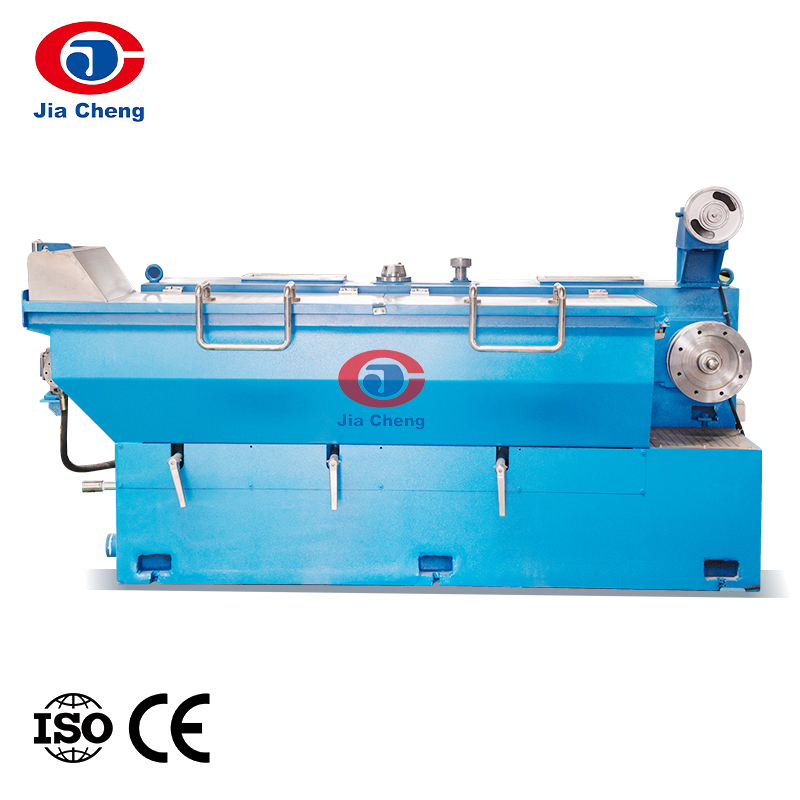
 Szilikon gumikábel extrudáló gyártósor magas hőmérsékletű kábelekhez Ezt a gyártósort kifejezetten magas hőmérsékletű szilikongumi kábelekhez és burkolatokhoz tervezték. Alacsony nyírású csavarral és külön hűtőrendszerrel rendelkezik a betáplálási zónához, valamint egy hosszabb kikeményedési szakaszt biztosít az egyenletes szigetelőréteg és az üregek elkerülése érdekében. Termék megtekintése →
Éppen ezért egy speciális szilikongumi kábel-extrudáló gyártósort speciális esetként kell kezelni. A PVC-hez használható általános extruder előreláthatólag nem hoz létre egységes szilikon szigetelőréteget. Anyagcsere esetén a vonalat újra ellenőrizni kell.
Az extruderen túl a keményítő szakasz szabályozza, hogy a gumi elérje-e a megfelelő térhálósodási szintet. A gyakorlatban a kikeményedést hot-set teszttel értékelik, amely melegítés utáni nyúlást és maradandó alakváltozást mér. Ha a kikeményedés túl rövid, vagy a hőmérsékleti profil egyenetlen, a kábel sikertelen lesz ezen a teszten annak ellenére, hogy az extruder megfelelően működik.
Hogyan értékeljük a gumikábel-vezetéket vásárlás előtt
Az árajánlatok összehasonlítása előtt határozza meg a kimeneti követelményeket. Mekkora a maximális vezeték-keresztmetszet, amelyet futtatni fog? Milyen gumi anyagokat fog feldolgozni? Mi a célvonali sebesség? Ez a három válasz határozza meg az extruder méretét, a keményedési hosszt és a hűtési kapacitást.
A nagy sebességű térhálósított extrudálási vonal értékelésekor ügyeljen a következő pontokra:
- Hőmérséklet szabályozási tartomány: a hordó és a szerszámzónák egymástól függetlenül állíthatóak legyenek.
- Folyamatstabilitás: állandó nyomást tartson fenn a vágófejnél, hogy elkerülje a méreteltérést és az excentricitást.
- Vonal sebessége: a térhálósodás hosszának meg kell egyeznie a szükséges sebességgel a teljes térhálósodás eléréséhez.
- Átállási idő: a gyors tisztítás és a szerszámcsere csökkenti az állásidőt a keverékek cseréjekor.
- Automatizálási szint: az automatikus vonalsebesség-beállítás és az adatnaplózás megismételhetővé teszi a gyártási folyamatot.
A térhálósítást igénylő hőre keményedő gumi esetében az extruder és a CV szakasz elválaszthatatlanok. Nem lehet összehasonlítani egy önálló extrudert a keményítővezeték nélkül, mert a kikeményedés határozza meg, hogy a kábel átmegy-e a melegen beállított teszten. Ez azt is jelenti, hogy a vonal egészét kell összehasonlítani, nem csak az extrudert. Kérdezze meg a szállítótól azokat a referenciavonalakat, amelyek ugyanazt a típusú kábelt futják, amelyet gyártani szeretne.
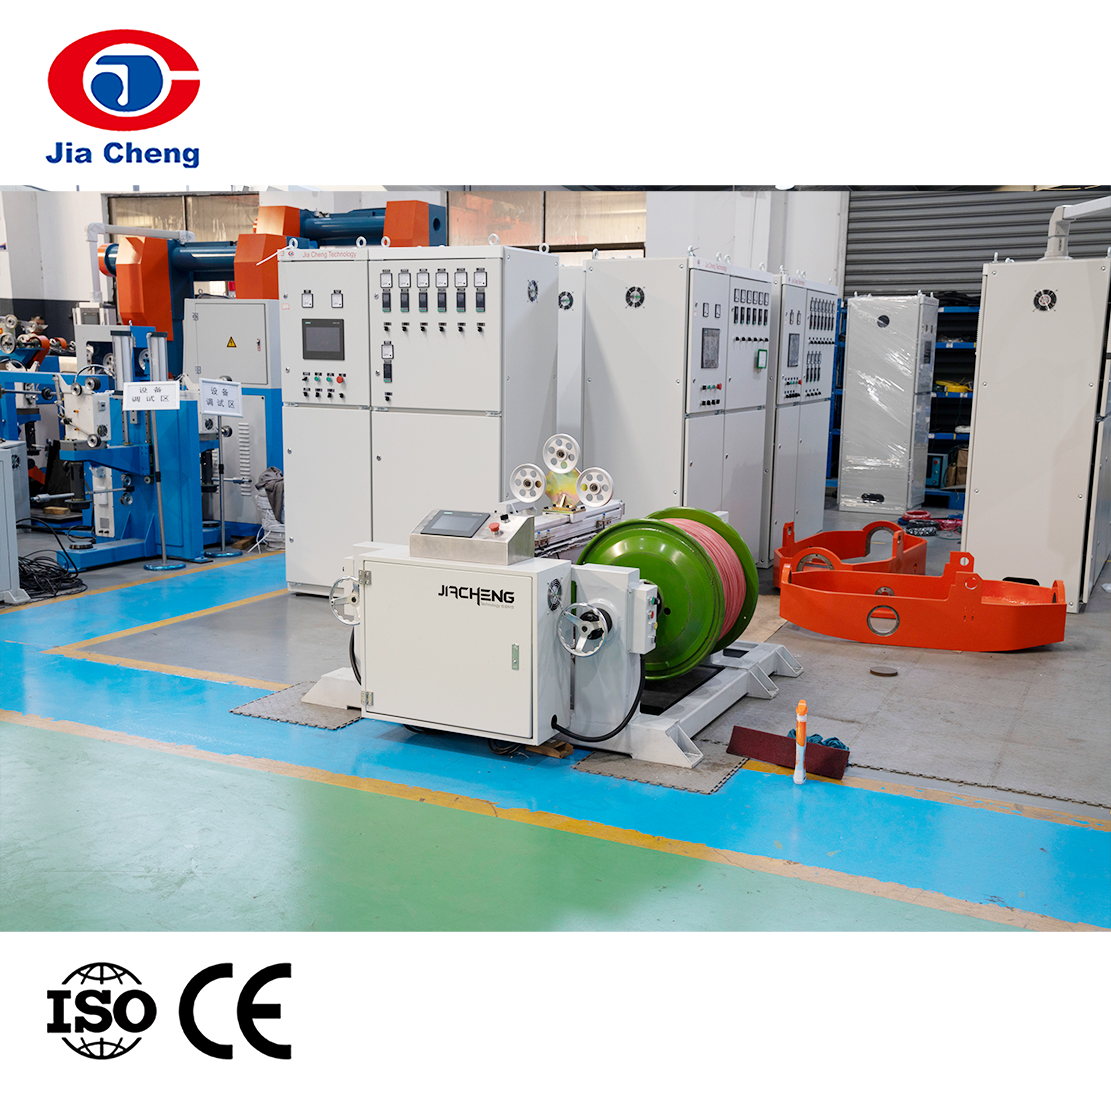
 Nagy sebességű, térhálósított extrudáló sor integrált térhálósodás-szabályozással Ez a vonal integrálja az extrudálást és a folyamatos vulkanizálást a hőre keményedő gumihoz, biztosítva a szükséges kikeményedési szabályozást. Gondoskodik arról, hogy a kábel átmenjen a hot-set teszten, és elengedhetetlen a vonal egészének összehasonlításához a térhálósított gumi előállításához. Termék megtekintése →
Ha a sort hőre keményedő gumikeverékekhez, nem pedig hőre lágyuló műanyaghoz szánják, a nagy sebességű térhálósított extrudáló gyártósor biztosítja a szükséges integrált kikeményedési vezérlést.
Gumikábel építése egyetlen felelős szállítóval
A folyamat lépéseinek meghatározása után sok vásárló szembesül azzal a kihívással, hogy több gyártó berendezését összekapcsolja. Előfordulhat, hogy a húzógép más sebességgel fut, mint a sodrógép, és előfordulhat, hogy az extruder nem egyezik meg a felszívás vonalsebességgel. Ha egyetlen beszállítót választunk, aki megérti a teljes folyamatot, leegyszerűsíti a telepítést, az üzembe helyezést és a pótalkatrészeket. Javítja az elszámoltathatóságot is, ha valami rosszul sül el.
Jó példa a kábelköpeny-extruder gép. Egyszerű extrudernek tűnhet, de csavarjának, vezérlőhurkának és hűtőrendszerének meg kell egyeznie az előző maggal. Ha a burkolatot külön menetben helyezik fel, a vezetéknek továbbra is ugyanazt a sebességet és feszültséget kell tartania, mint a szigetelővezetéknek, hogy elkerülje a mag ingadozását és a burkolat excentricitását.
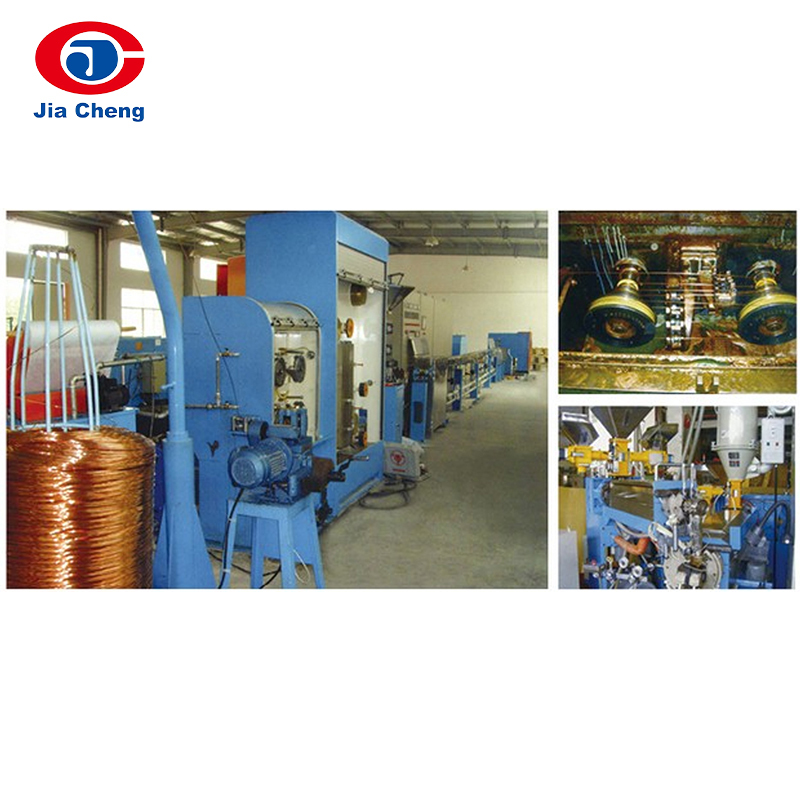
 Kábelköpeny-extruder gép védő külső rétegekhez Ez az extruder pontosan olyan anyagokból készült védőburkolatokat helyez fel a kábelmagokra, mint a PVC, LDPE vagy TPU. Fejlett automatizálásával stabil gyártást és állandó minőséget biztosít, miközben a műszaki konzisztencia érdekében illeszkedik a Jiacheng teljes berendezésválasztékához. Termék megtekintése →
A Jiacheng teljes kábelfelszerelés-kínálata lefedi a teljes láncot a rúd lebontásától a végső tesztelésig. Ez lehetővé teszi tekintse át a teljes katalógust és építsünk fel egy műszakilag következetes vonalat. Az a beszállító, aki a vizsgálógépeket, például a nagyfeszültség-ellenállás-mérőt vagy a szigetelési ellenállásmérőt is biztosítani tudja, egyetlen pontot ad Önnek a minőségért. Ez gyakran értékesebb, mint egy kis összeget megtakarítani az extruderen.
A gumikábel gyártósor akkor sikeres, ha a folyamatot és a berendezést együtt tervezzük. Kezdje az anyaggal és a kábelszabvánnyal, majd válassza ki a vezető előkészítési és tesztelési lépéseinek megfelelő extrudáló és keményítő berendezést. Az e logika köré épített vonal biztosítja azt a kimeneti stabilitást, termékminőséget és szervizelhetőséget, amelyre egy kábelgyárnak szüksége van. Először tekintse át saját folyamatának szűk keresztmetszeteit, majd hasonlítsa össze a beszállítókat a teljes gyártósor képessége alapján, ne csak az extruder ára alapján.