En
Mit jelent a "kulcsrakész drótkötél gyártósor" a kábelgyártásban?
Amikor egy kábelgyár kapacitásnövelést tervez, a döntés ritkán egyetlen gépről szól. Előfordulhat, hogy a gyártónak van egy elöregedett rúdlebontó egysége, amely még mindig megbízható, de a mögötte lévő csomópont szűk keresztmetszetet hoz létre. A gyakorlatban nem az a kihívás, hogy hogyan kell huzalt húzni, hanem az, hogy a rézrúdtól a kész kábelig minden szakaszt egyenletes sebességgel és egyenletes minőséggel dolgozzunk együtt. A kulcsrakész huzalrúd-gyártósor megválaszolja ezt a kihívást azáltal, hogy a teljes folyamatsort egyetlen beszállító munkaköre alá vonja.
Az acéliparban a "huzalrúd gyártósor" kifejezés általában olyan meleghengerműre utal, amely a tuskót 5,5–14 mm-es hengerhuzallá alakítja. A kábelgyártásban ugyanaz a kifejezés más jelentéssel bír. Itt olyan gépek és segédberendezések teljes sorozatát írja le, amelyek réz- vagy alumíniumrudat alakítanak át vezető huzallá, sodrott vezetőket, szigetelt kábelt, és végül egy szállításra kész csomagolt terméket. A Jiacheng Technology termékportfóliója pontosan ezt a logikát követi, az oxigénmentes rézrúd folyamatos öntéstől és rúdbontástól a sodrásig, extrudálásig, tesztelésig és csomagolásig.
A kulcsrakész modell kiválasztása azt jelenti, hogy a szállító felelős a folyamattervezésért, a berendezések összeállításáért, a telepítés felügyeletéért és az üzembe helyezésért. Az érték nem csak az egyes gépekben van, hanem a köztük lévő interfészben. A vevőnek egy felelős partnerre, egy teljesítménycélra és egy szervizcsapatra kell számítania.
Miért csökkenti a kulcsrakész megközelítés a beszerzési kockázatot?
A legnagyobb kockázat egy több gyártós termékcsaládnál nem a gép meghibásodása. Ez a szakaszok közötti eltérés. Például egy rúdbontó gép lehúzhatja a 8 mm-es rézrudat 2,4 mm-re, de ha a lefelé irányuló lágyítóegység sebességtartománya eltérő, a huzal felhalmozódik vagy megnyúlik, ami megnyúlási és vezetőképességi problémákat okoz. Az egyik szakaszban tapasztalható kis tűréskülönbségek a következő szakaszban gyártási hulladékká válnak.
Kulcsrakész vonal esetén a szállítónak felelősséget kell vállalnia ezekért az interfészekért. A rajzolási paraméterek úgy vannak beállítva, hogy megfeleljenek a lágyítási és sodrási szakasznak. Az extrudáló vezeték úgy van méretezve, hogy túlfeszültség nélkül fogadja a vezetőköteget. Ez a folyamatmérnöki munka jellemzően a kulcsrakész szerződés rejtett értéke, és gyakran ez választja el a zökkenőmentes üzembe helyezést a hosszú, fájdalmas próba és hiba időszakától.
A vevő számára ez a beszerzést is leegyszerűsíti. Öt vagy hat külön beszerzési megrendelés, szervizgaranciák és telepítési ütemterv kezelése helyett az üzem egyetlen szerződéssel foglalkozik. Ha probléma jelentkezik a rajz és a sodrás szakaszok találkozásánál, nem vitatható, hogy melyik szállító felelős. Ez különösen fontos a kisebb kábelgyártók számára, akik nem rendelkeznek nagy házon belüli mérnöki csapattal.
Alapfelszerelés egy komplett drótkötél-gyártósoron
Bár a pontos konfiguráció a gyártott kábeltípusoktól függ, a réz- vagy alumíniumvezetők kulcsrakész hengerhuzal gyártósora általában a következő szakaszokat tartalmazza.
Rúd előkészítése és öntése
A sor gyakran felfelé húzó módszerrel kezdődik, oxigénmentes rézrúd folyamatos öntőgéppel. Ez a gép kiváló minőségű rézrudat állít elő közvetlenül elektrolitikus rézből vagy rézhulladékból, így nincs szükség külső rúd vásárlására. Az öntési folyamat szabályozza az oxigéntartalmat, a szemcseszerkezetet és a vezetőképességet, amelyek elengedhetetlenek a későbbi húzási teljesítményhez. Ha a botot kívülről szállítják, egy botbontó gép veszi át az irányítást. Egy tipikus oxigénmentes rézrúd folyamatos öntőgép a Jiacheng konzisztens sűrűségű és alacsonyabb oxigéntartalmú rudat tud előállítani, ami nagyobb húzási sebességet és kevesebb törést tesz lehetővé.
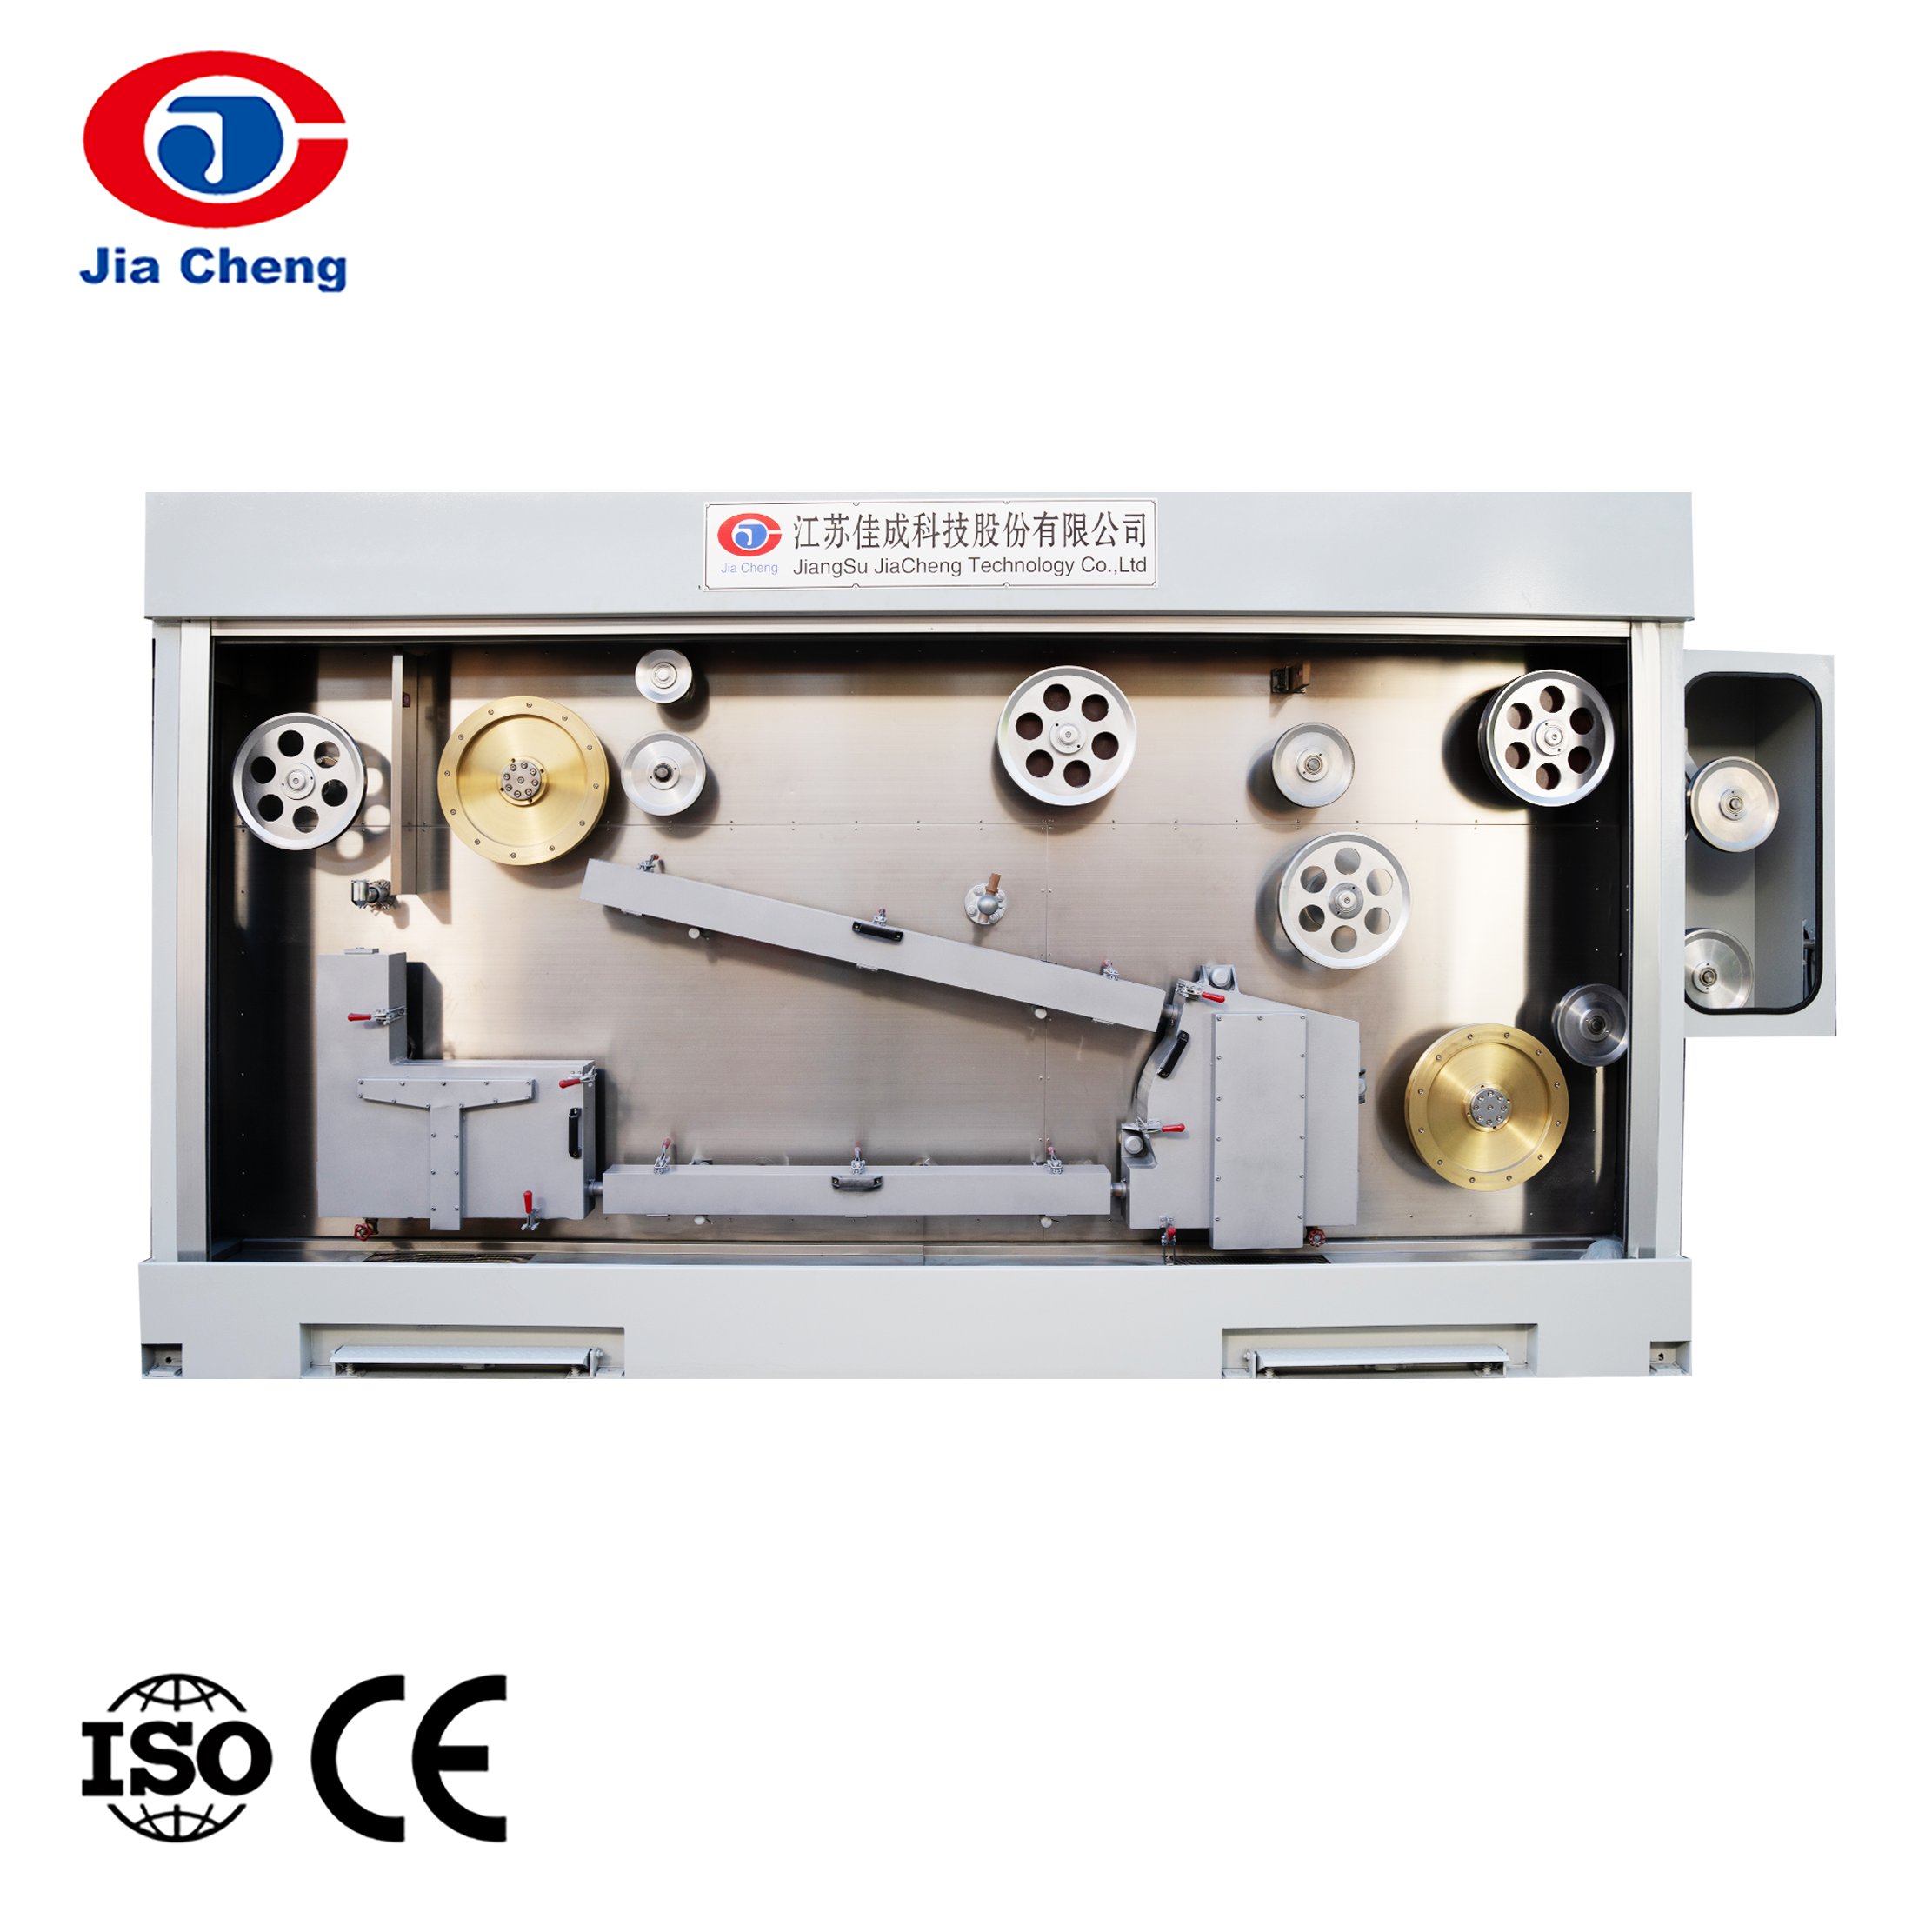
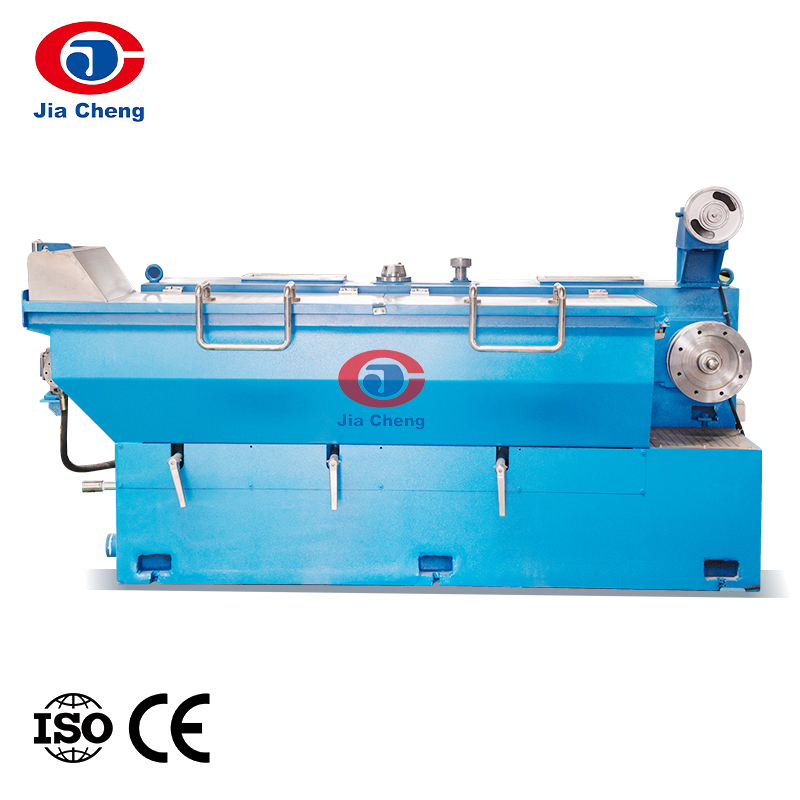
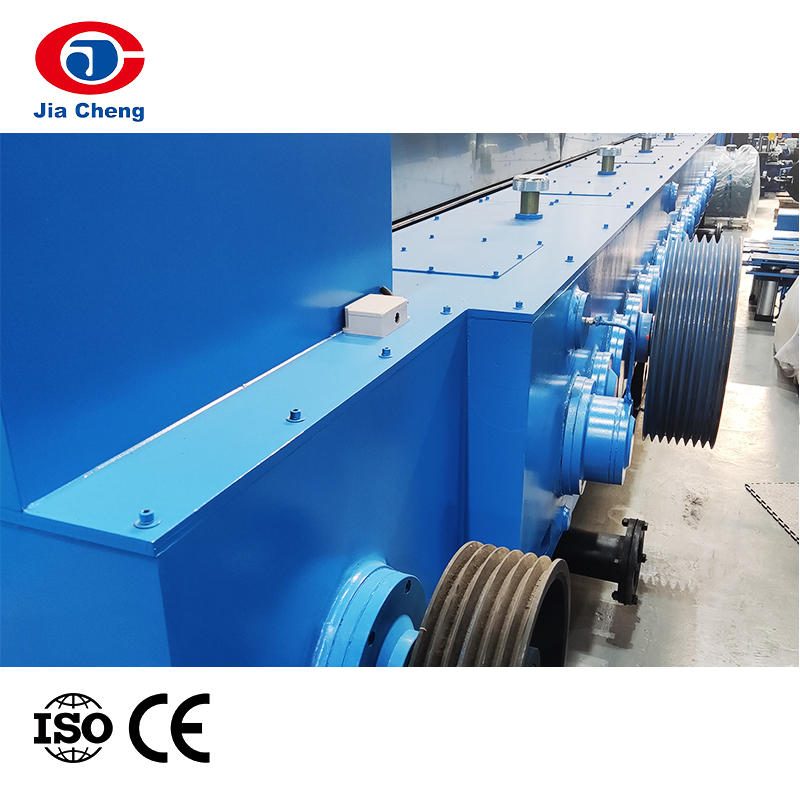 LHT450 rézrúd-bontógép a rúd átmérőjének csökkentésére Ez a gép 8 mm-ről 1,5-4 mm-re húz rézrudat, integrálva a kifizető, húzó, lágyító és felvevő alkatrészeket. Konzisztens rúdcsökkentést tesz lehetővé a későbbi huzalhúzáshoz, támogatja a nagy sebességű feldolgozást és a kevesebb szünetet. Termék megtekintése →
Rúd lebontás és finom rajz
A rúd előkészítése után a rudat le kell húzni a szükséges huzalátmérőig. Itt jönnek képbe a huzalhúzó gépek. A rúdbontó gép a vastag rudat közepes méretűre csökkenti, míg a finom és többhuzalos húzógépek tovább csökkentik a huzalt a pontos specifikációra. A szerszámok száma, a hajtókar kialakítása és a feszültségszabályozó rendszer mind befolyásolja a végső huzal felületi minőségét és nyúlását. Folyamatosan futó vonal esetén a húzógép és a szerszámsor kiválasztása kulcsfontosságú tényező a teljes birtoklási költségben.
A rajzolási szakasz értékelésekor a legtöbb mérnök először áttekinti a hogyan válasszunk rézhuzalhúzó gépet kritériumok: bemeneti és kimeneti átmérő tartomány, húzási sebesség, vezetékek száma, lágyítási képesség és energiafogyasztás. Egy jó beszállító világos adatokat szolgáltat ezekről a paraméterekről, így a vevő összehasonlíthatja a gépeket, és ellenőrizheti, hogy a vonal eléri-e a célkimenetet.
Izzítás és ónozás
A húzott rézhuzal munkaedzett, és lágyításra szorul, hogy helyreállítsa lágyságát és vezetőképességét. Kulcsrakész sorban ez megtehető in-line vagy offline. Az online lágyítógép közvetlenül a húzási folyamatba van integrálva, így a huzalt húzás közben lágyítják. Ez csökkenti a kezelhetőséget és javítja a konzisztenciát. Ónozott huzalok esetén egy offline lágyító- és ónozógép ónbevonatot visz fel az izzított rézre, így biztosítva a korrózióállóságot és a forrasztás egyszerűségét.
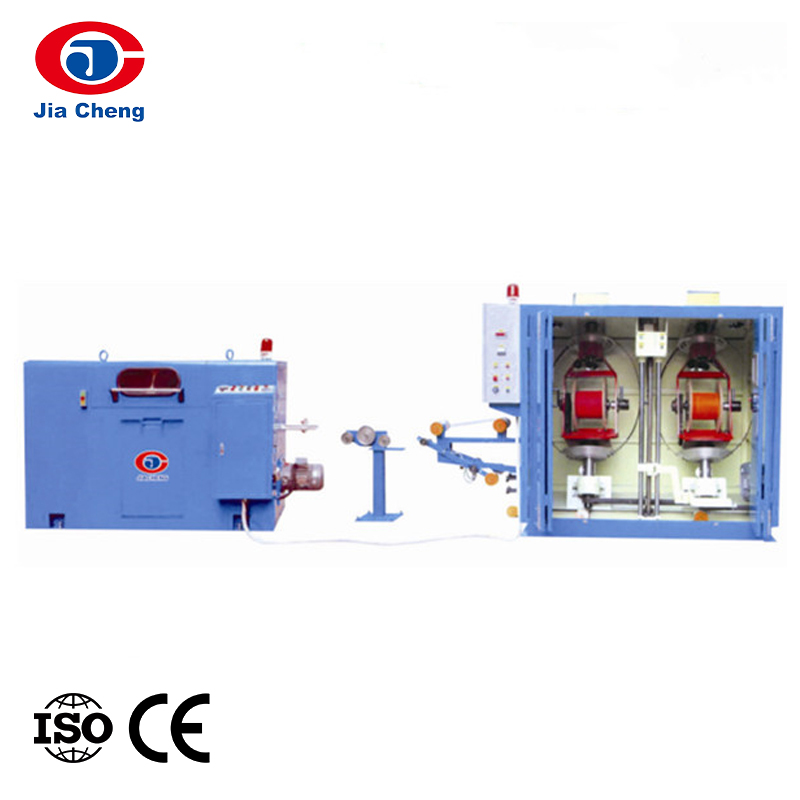
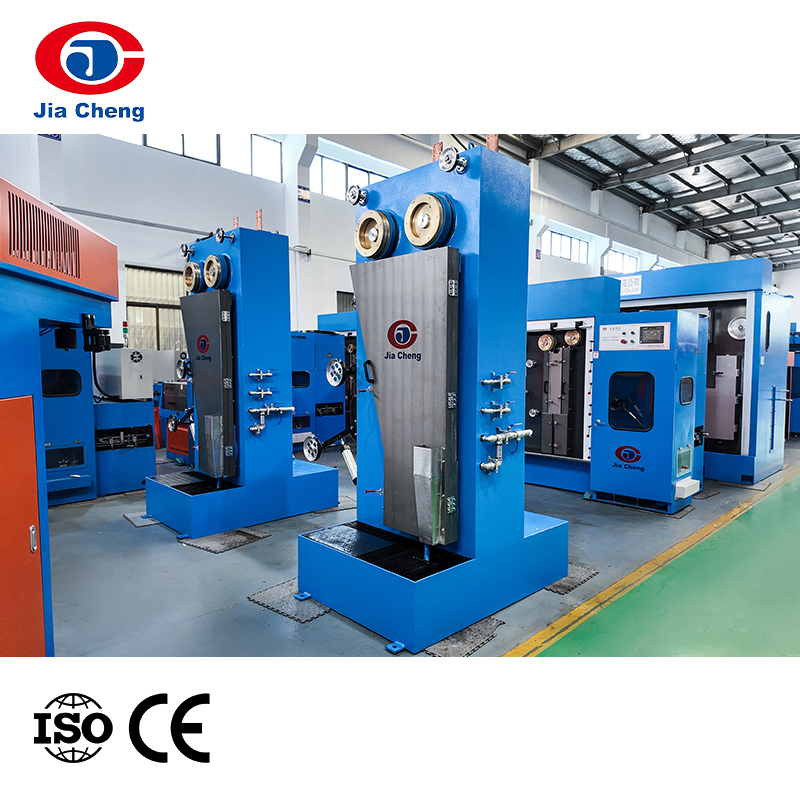 Online izzítógép soron belüli huzallágyításhoz Közvetlenül a rajzvonalba integrálva ez a lágyítógép extra kezelés nélkül visszaállítja a huzal lágyságát és vezetőképességét. Vízszintes vagy függőleges kivitelben kapható, 0,35 mm-től 4,5 mm-ig terjedő huzalátmérőjű, 25 m/perc sebességig. Termék megtekintése →
Stranding és csomósodás
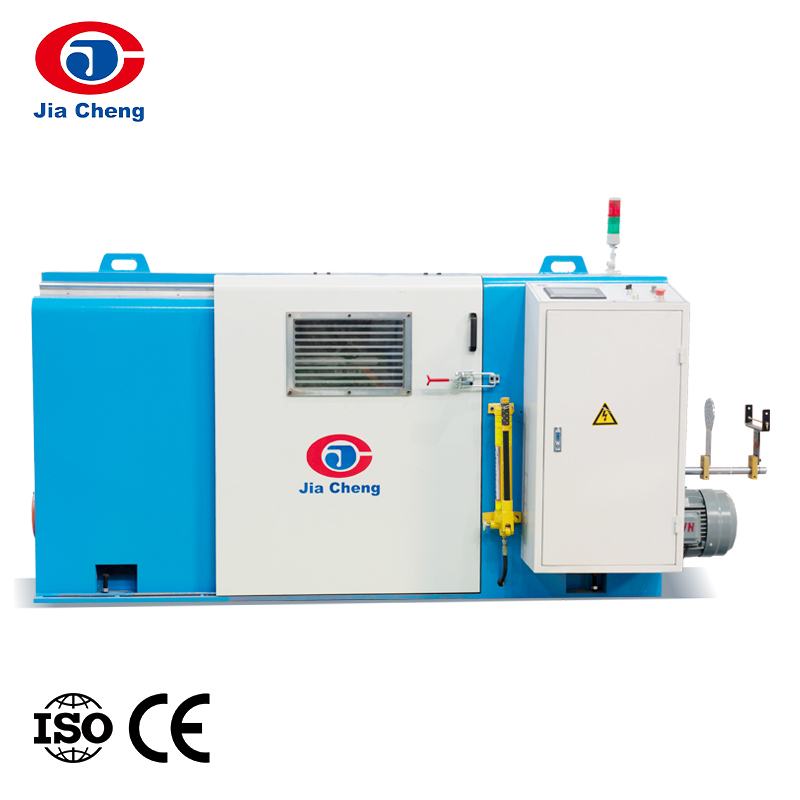
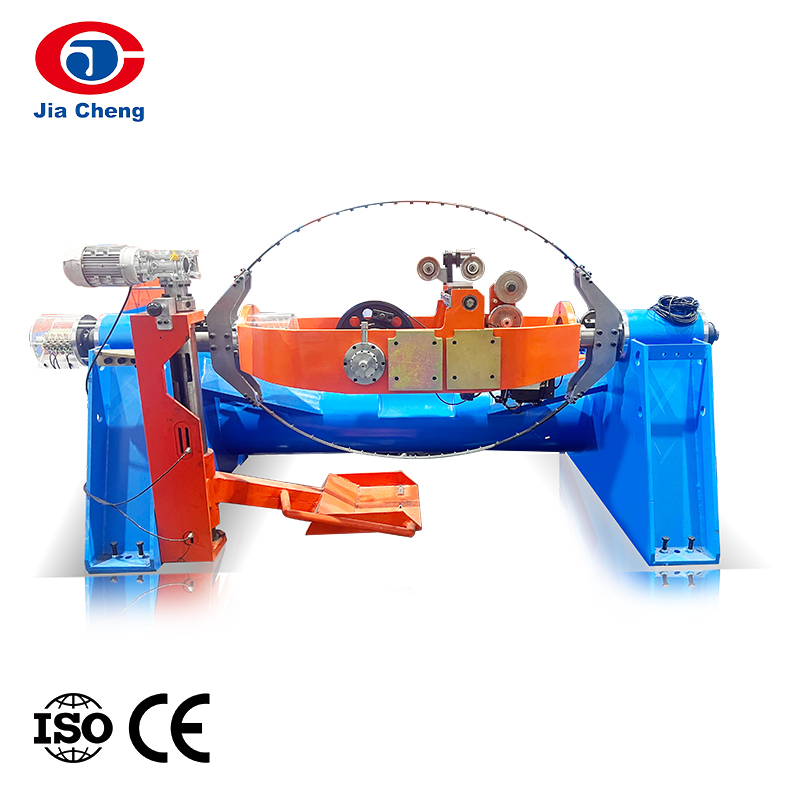
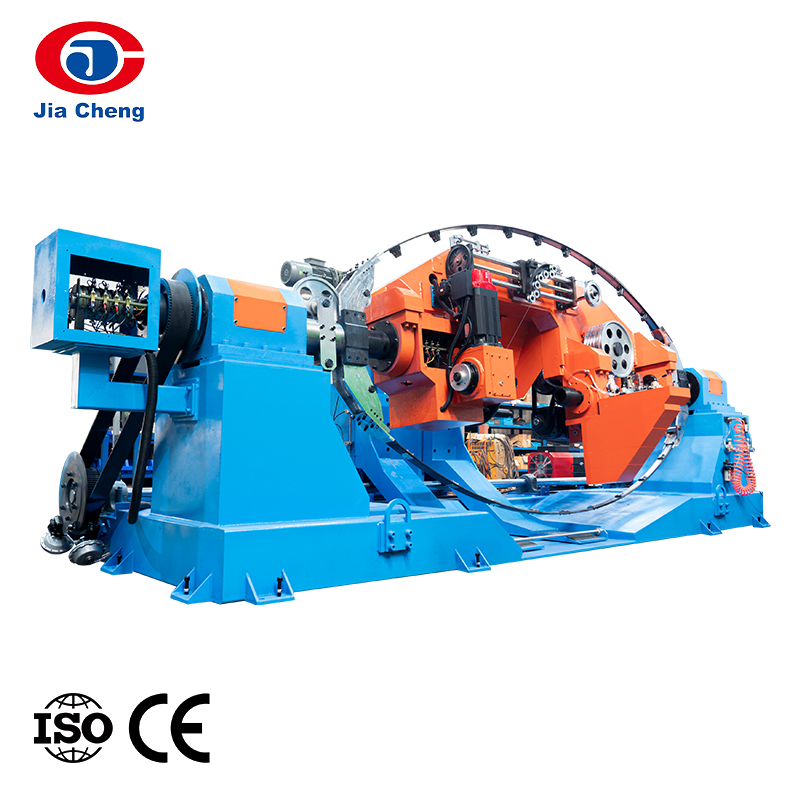
A legtöbb kábelvezető sodrott, nem tömör. A sodrási szakaszban duplacsavarú kötegelő gépeket, merev keretes sodrókat vagy csőszerű sodrókat használnak, hogy több vezetéket kompakt, rugalmas vezetővé egyesítsenek. A vezeték hatékonysága ebben a szakaszban a vezeték sebességétől és a hangmagasság szabályozásától függ. Az olyan felsővezetékekhez, mint az AAC vagy az ACSR, merev vázsodrókra van szükség a nagy feszültség és a szoros tömörítés érdekében.
Szigetelés és burkolat extrudálás
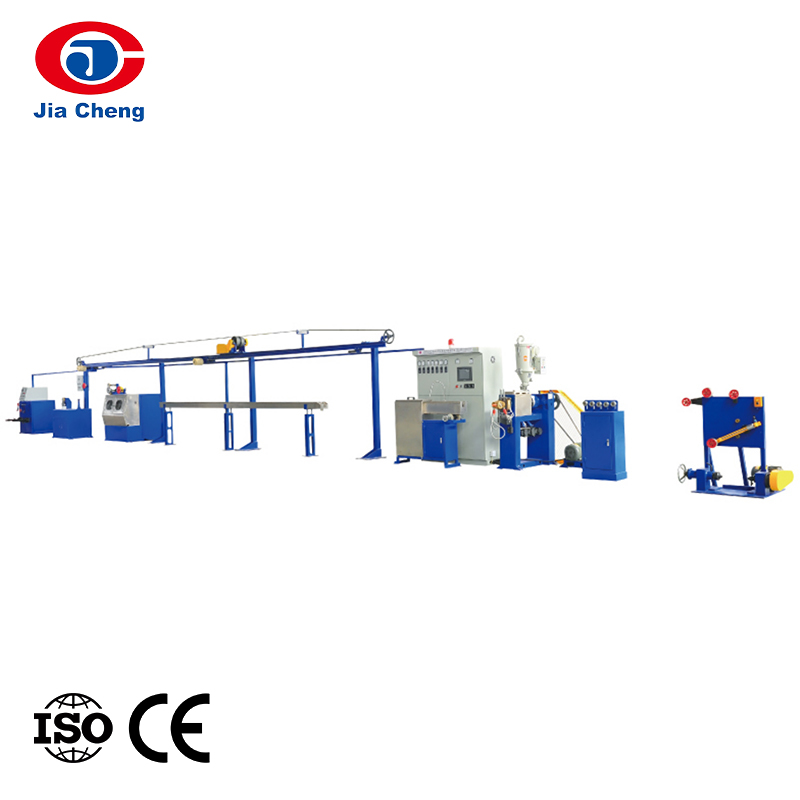
A stabil vezeték kialakulása után a kábelt szigetelni kell. Az extrudáló vezetékek PVC, PE, XLPE, szilikongumi vagy habosított szigetelést alkalmaznak a kábel alkalmazásától függően. Ennek a szakasznak a magja egy nagy sebességű huzalszigetelő gyártósor. Meg kell tartania az egyenletes falvastagságot, a koncentrikusságot és a tapadást még nagy vonalsebességeknél is. Speciális termékek esetében a vonal térhálósító egységeket, háromrétegű koextrudálást vagy fizikai habosítást tartalmazhat.
 Nagy sebességű huzalszigetelő gyártósor maghuzalokhoz Ez a vonal egyenletes szigetelésvastagságot, nagy koncentrikusságot és elektromos teljesítményt biztosít az előmelegítés, az extrudálás és a hűtés pontos szabályozásával. Megfelel a nagy sebességű szigetelt maghuzalok nagyléptékű gyártási igényeinek. Termék megtekintése →
Vizsgáló és segédberendezések
A kulcsrakész terméksor minőségellenőrzés nélkül nem teljes. A kábelvizsgáló gépek, mint például a digitális szakítószilárdság-mérők, ellenálláshidak, nagyfeszültségű ellenállás-vizsgálók és öregedő sütők lehetővé teszik az üzem számára, hogy ellenőrizze, hogy a kész kábel megfelel-e a nemzeti vagy nemzetközi szabványoknak. A segédberendezések, beleértve a felvevőket, a kifizetéseket, az akkumulátorokat és a szikratesztelőket, biztosítják a vonal zökkenőmentes működését, és megvédik a terméket a sérülésektől.
Hogyan értékeljük a kulcsrakész szállítót
Mielőtt a kábelgyártó szerződést írna alá egy kulcsrakész hengerhuzal gyártósorra, a szállítót a prospektuson túl is értékelni kell. A következő pontok gyakorlati ellenőrzések, amelyekkel elkerülhetők a későbbi költséges meglepetések.
- Gépi lefedettség: Győződjön meg arról, hogy a szállító kezeli mind az upstream folyamatokat, mint például az öntés és a rúdlebontás, mind a későbbi szakaszokat, mint például az extrudálás és a tesztelés. A lefedettség hiánya arra kényszerítheti a vevőt, hogy egy második szállítót mindenképpen koordináljon.
- Folyamatmérnöki képesség: Kérjen referenciaadatokat a vonalsebesség illesztéséről, a szerszámméretezésről, a feszültségszabályozásról és a hűtési kapacitásról. Az a beszállító, aki el tudja magyarázni, hogyan működnek együtt a gépek, általában megbízhatóbb, mint az, aki csak egyedi egységeket értékesít.
- Tesztelési és minőségi műszerek: A kábelvizsgáló berendezéseket is biztosító szállító bizonyítja, hogy megérti a végtermék minőségi követelményeit. Ez a teljes kulcsrakész képesség erős jele.
- Telepítés és oktatás: Tisztázza, hogy a szerződés tartalmaz-e üzembe helyezést, kezelői képzést és meghatározott átvételi vizsgálati eljárást. Ezek a feltételek határozzák meg, hogy a sor milyen gyorsan éri el a stabil termelést.
- Referenciaesetek: Kérjen dokumentált példákat hasonló kábelgyártó vonalakról, különösen az adott kábeltípushoz. A példának tartalmaznia kell az éves teljesítményt, a vonalsebességet és az esetleges egyéni módosításokat.
Az egyik hasznos parancsikon a beszállító termékválasztékának a teljes folyamatlánchoz való viszonyítása. A Jiacheng esetében a portfólió a folyamatos öntéstől és rúdbontástól a sodráson és extrudáláson át a kábelvizsgáló gépekig és a csomagoló tartozékokig terjed. Ez a szélesség pontosan az, amit egy kulcsrakész termékcsalád megkövetel.
Mely kábeltípusok profitálnak leginkább a kulcsrakész vonalból?
A különböző kábeltípusok eltérő követelményeket támasztanak a gyártósorral szemben. Az alábbi táblázat összefoglalja a gyakori termékcsoportokra jellemző folyamatkövetelményeket.
| Kábel típusa | Kulcsfontosságú folyamatkövetelmények | Vonatkozó vonalszakaszok |
|---|---|---|
| Táp- és kisfeszültségű kábel | Nagy vezetőképességű vezető, egyenletes szigetelésvastagság, jó burkolattapadás | Rajzolás, izzítás, kötözés, szigetelés extrudálás, burkolás, tesztelés |
| Felső vezetékek (AAC, ACSR, ABC) | Nagy szakítószilárdság, kompakt sodrás, korrózióállóság | Rúdtörés, merev váz sodrás, korróziógátló kezelés |
| Adat- és koaxiális kábel | Pontos méretek, alacsony kapacitás, állandó impedancia | Finomrajzolás, dupla sodrás, habosító extrudálás, tekercselés |
| Tűzálló kábel | Csillámszalagos tekercselés, alacsony füst, magas hőmérsékletállóság | Rajzolás, izzítás, kötözés, csillámragasztás, burkolás, tesztelés |
| Napelem és EV kábel | Magas hőmérsékletállóság, rugalmasság, hosszú élettartam | Rajzolás, lágyítás, szilikon vagy térhálós extrudálás, tesztelés |
Ha egy gyártó több kábelcsaládot gyárt ugyanazon a telephelyen, a kulcsrakész vonalat az átállási rugalmasság szem előtt tartásával tervezték. Itt fontosabb a szerszámkészletek, az extrudáló csavarok kialakítása és a vonalsebesség szoros ellenőrzése, mint a telepített gépek nyers száma.
A lényeg
A kulcsrakész huzalrúd-gyártósor a kábeliparban stratégia, nem csupán felszerelés. Ez azt jelenti, hogy olyan beszállítót kell kiválasztani, aki megérti a teljes folyamatot a rézrúdtól a kész kábelig, és aki a szakaszok közötti kölcsönhatás mögött áll. Azoknál az üzemeknél, amelyeknek növelniük kell a termelést, csökkenteni kell a selejt mennyiségét vagy új kábelszegmensbe kell belépniük, ez a megközelítés lerövidíti a gyártásig eltelt időt, és elhárítja a műszaki kockázatot a vevőtől.
Mielőtt döntést hozna, hasonlítsa össze, hogyan kezeli a szállító a három kritikus interfészt a vonalban: rúd-huzal, vezeték-vezető és vezető-szigetelés. Kérjen konkrét tűréseket, vonalsebességet és elfogadási kritériumokat. Ha a beszállító egyértelműen tud válaszolni ezekre a kérdésekre, akkor a kulcsrakész útvonal valószínűleg meghozza a várt teljesítményt.