En
A falvastagság az első szám, amelyet az extrudálósornak ellenőriznie kell, és ez az első paraméter, amely eltolódik, amikor a kezelők kézzel állítják be a lehúzási sebességet, a csavar sebességét vagy a fej hőmérsékletét. 1,0 mm-es szigetelőfalú 600 V-os kábelen 0,05 mm-es excentricitás 0,85 mm-re vághatja a minimális falat. Ez elég ahhoz, hogy megbukjon egy rutin AC-állósági teszten, még akkor is, ha az átlagos vastagság megfelelőnek tűnik. Itt megtérül az elektromos alkatrészek extrudálási folyamatának automatizálása.
Az automatizálás a döntést a kezelő kezéből egy zárt hurkú vezérlőre helyezi át. Ha a vezeték fut, a rendszer folyamatosan beállítja a csavar sebességét, a kihúzási sebességet és a keresztfej nyomását, hogy a mért átmérő és kapacitás egy szűk ablakon belül maradjon. Az eredmény egy olyan termék, amely megbízhatóbban megy át a dielektromos vizsgálaton, és egy olyan eljárás, amely kevesebb polimert használ, mint egy kézzel hangolt vonal.
Mit vezérel valójában az automatizálás a kábelextrudáló vonalban
Könnyű úgy elképzelni az extrudálási automatizálást, mint egy PLC-t az elektromos panelhez. A gyakorlatban egy modern elektromos alkatrész-extrudáló sor több független vezérlőhurkot használ, amelyek egy fő fordulatszám-referencia körül szinkronizálódnak.
Hőmérséklet és olvadéknyomás
Az extruder hordója négy-hat fűtési zónára van osztva, mindegyik saját hőelemmel és PID-szabályozóval rendelkezik. Egy jól hangolt vonalon az alapjeltől való eltérés ±1,5°C-on belül marad. Ha az eltérés ±5°C fölé emelkedik, az ömledékáram eléggé megváltozik ahhoz, hogy látható változást idézzen elő a külső átmérőben. Az automatizálás kicsiben tartja a zóna eltéréseit, és nyomon követi a fejnyomást, ami az olvadék viszkozitásának valódi mutatója.
Csavarsebesség, Vonalsebesség és Visszacsatolás
A csavar biztosítja az olvadékkimenetet, és a lehúzó egység határozza meg a kábel lineáris sebességét. Az automatizált vonalon a vezérlőrendszer az átmérő visszacsatolásából számítja ki az arányt, és először a csavar sebességét állítja be, míg a lehúzás állandóan tartja a vonal sebességét. Ez minimálisra csökkenti az átmérőeltérés és a korrekció közötti időt. Az optikai átmérőmérő és a kapacitásérzékelő a két leggyakoribb visszacsatoló eszköz. A kapacitásjel különösen hasznos a habosított PE-nél, ahol jobban jelzi a tágulási arányt, mint az átmérő önmagában.
Együttes extrudálási rétegarány
Ha egy kábel két- vagy háromrétegű szerkezettel rendelkezik, minden rétegnek saját extrudere van. A rétegek közötti arányt stabilan kell tartani, hogy elkerüljük a száraz foltokat a határfelületen. Az automatizálás szabályozza az egyes csavarok sebességét a fővonal sebességéhez viszonyítva, gravimetriás adagolók vagy a tölcséreken lévő mérőcellák segítségével a polimer tömegének valós időben történő mérésére.
Anyagok és tűréshatárok, amelyek eltérővé teszik az elektromos extrudálást
A műanyag profil extrudálása ablakkerethez és a huzalszigetelés extrudálása hasonlónak tűnik, de az elektromos alkatrészek alkalmazása sokkal szigorúbb korlátokat szab a végterméknek. Az IEC 60502-1, UL 44 vagy GB/T 12706 szabványok által szabályozott kábeleknél a minimális szigetelési vastagság kötelező ellenőrzési tétel. Az automatizált vonalak az átlagos falvastagságot közelebb tartják a névleges értékhez, ami azt jelenti, hogy kevesebb polimerre van szükség a minimum garantálásához. A gyakorlatban ez gyakran 3-7%-os anyagmegtakarítást jelent a szigetelőrétegen.
| Anyag | Kulcsfontosságú dielektromos követelmény | Automatizálási kihívás |
|---|---|---|
| PVC | Stabil szigetelési ellenállás 70°C-on | Széles feldolgozási ablak, de a lebomló anyagok felhalmozódása idővel befolyásolja a fejnyomást |
| XLPE | Nagyon alacsony nedvszívó képesség és nagy áttörési szilárdság | A térhálósítási lépés pontos olvadékhőmérsékletet és vonalsebesség-koordinációt igényel |
| PE hab | Alacsony dielektromos állandó a nagy sebességű adatátvitelhez | A vákuum- és gázbefecskendezéshez gyors, kapacitás-alapú visszacsatolás szükséges |
| Szilikon gumi | Magas hőmérséklet-állóság elektromos és készülékkábelekhez | Lágy olvadék alacsony szakítószilárdsággal; a lehúzási feszültséget szigorúan ellenőrizni kell |
| teflon | Kiváló dielektromos és vegyszerállóság | A korrozív távozó gázok és a magas olvadékviszkozitás korrózióálló csavar- és hordó kialakítást igényel |
Minden anyag más irányba tolja az automatizálási stratégiát. A PVC és XLPE esetében a hőmérséklet-stabilitás és a vonalsebesség-szabályozás a fő prioritás. Habosított PE esetén a vezérlőnek néhány másodpercen belül reagálnia kell a kapacitáseltolódásra. A szilikon és a teflon esetében a viszkozitás annyira megváltozik a hordó mentén, hogy a nyomásoldali hangolás fontosabbá válik, mint a hőmérséklet-oldali hangolás.
Mire figyeljen automatizált extrudáló vezeték vásárlásakor
Az automatizált gépsorba való befektetésről szóló döntést a selejtezés és az utómunkálatok költségének kell vezérelnie, nem pedig a vezérlőpanel kozmetikájának. Ha egy sor évente 1000 km kábelt gyárt, és ennek 2%-át a szigetelőfal eltérése miatt visszautasítja, akkor a zárt hurkú szabályozás melletti 2%-ot visszaköveteli egy modern extruder korszerűsítésének tőkeköltségének nagy részét.
A beszállító értékelésekor a következő szempontok számítanak leginkább.
- A zárt hurkú átmérőszabályozásnak legalább két mérési tengelyt kell használnia, hogy az excentricitás látható legyen, miközben a kábel még mozog.
- A PLC-nek másodpercenként rögzítenie kell a folyamatváltozókat, és legalább egy termelési műszakon keresztül meg kell őriznie az adatokat. Ez lehetővé teszi a minőségi probléma egy adott sebességváltozásra való visszavezetését.
- A keresztfejnek és a csavarnak meg kell egyeznie a feldolgozott polimer családdal. A PVC habhoz tervezett keresztfej nem hoz létre egyenletes félvezető réteget az XLPE vonalon.
- A riasztószerkezetnek sodródás alapúnak kell lennie. Egy figyelmeztetés, amikor az olvadéknyomás több mint 8%-kal eltér a futó átlagtól, megakadályozhatja a keresztfej sérülését a teljes leállítás előtt.
A sebesség arra is emlékeztet, hogy az automatizálás miért nem alku tárgya. 200 m/perc sebességnél a kábel másodpercenként több mint 3 m-t mozog. A zárt hurkú vezérlő ezredmásodpercek alatt reagál, míg a gombhoz nyúló kezelő több méteres, nem szabványos kábelt enged át.
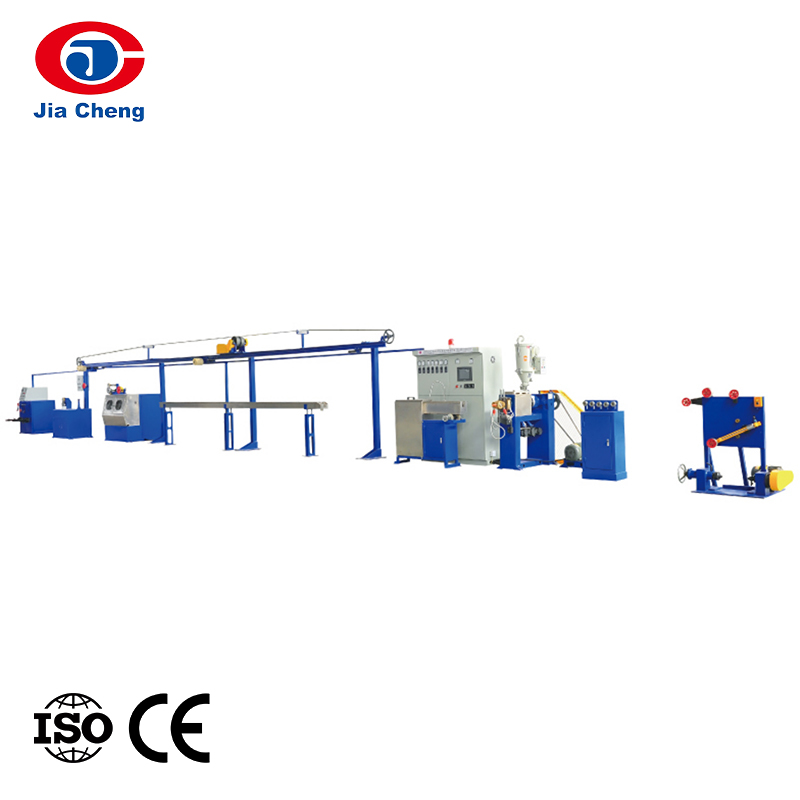
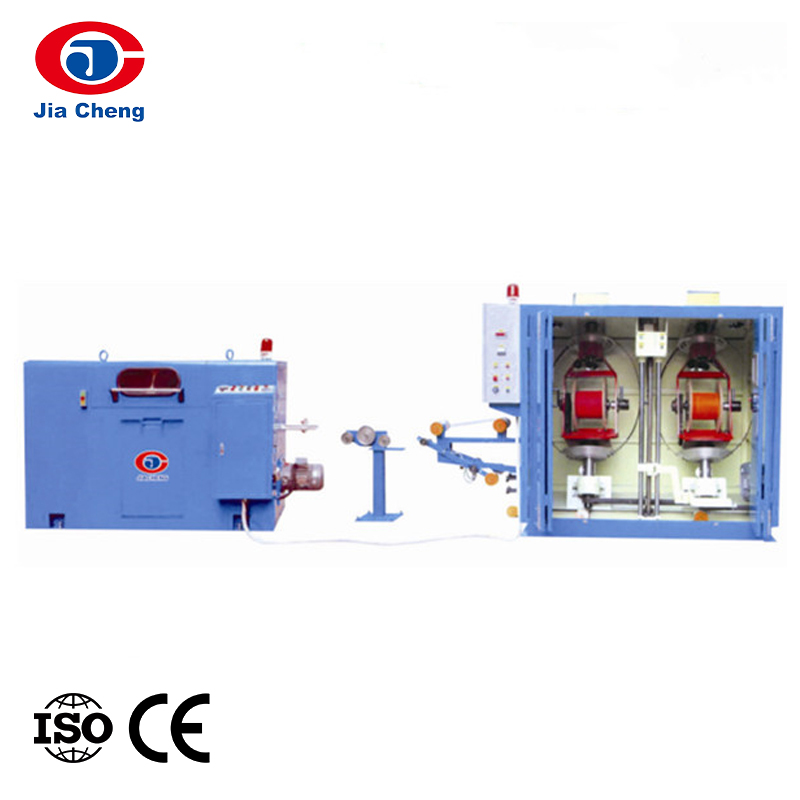
A PVC-t, PE-t vagy XLPE-t futtató elsődleges szigetelősor esetében a nagy sebességű huzalszigetelő gyártósor egy integrált kapcsolószekrénnyel és átmérő-visszacsatolással a tipikus kiindulási pont.
 Nagy sebességű huzalszigetelő gyártósor maghuzalokhoz Ez a vonal integrálja az előmelegítést, extrudálást és hűtést precíz szabályozással, egyenletes szigetelésvastagságot és nagy koncentrikusságot biztosítva a PVC, PE vagy XLPE maghuzalok számára, így ideális az elsődleges szigetelési feladatokhoz. Termék megtekintése →
Ha a kábelszerkezet elektromosan különálló rétegeket használ, a rétegarány szabályozása lesz a döntő tényező. A két- vagy háromrétegű koextrudáló gyártósor minden extrudert egy fő sebességreferencia körüli szinkronban tart.
 Két- vagy háromrétegű koextrudáló gyártósor A szinkronizált extruderekkel és a fő fordulatszám-referenciával ez a vonal biztosítja a többrétegű kábelek precíz rétegarány-szabályozását, ami elengedhetetlen, ha különböző anyagokat kell pontosan koextrudálni. Termék megtekintése →
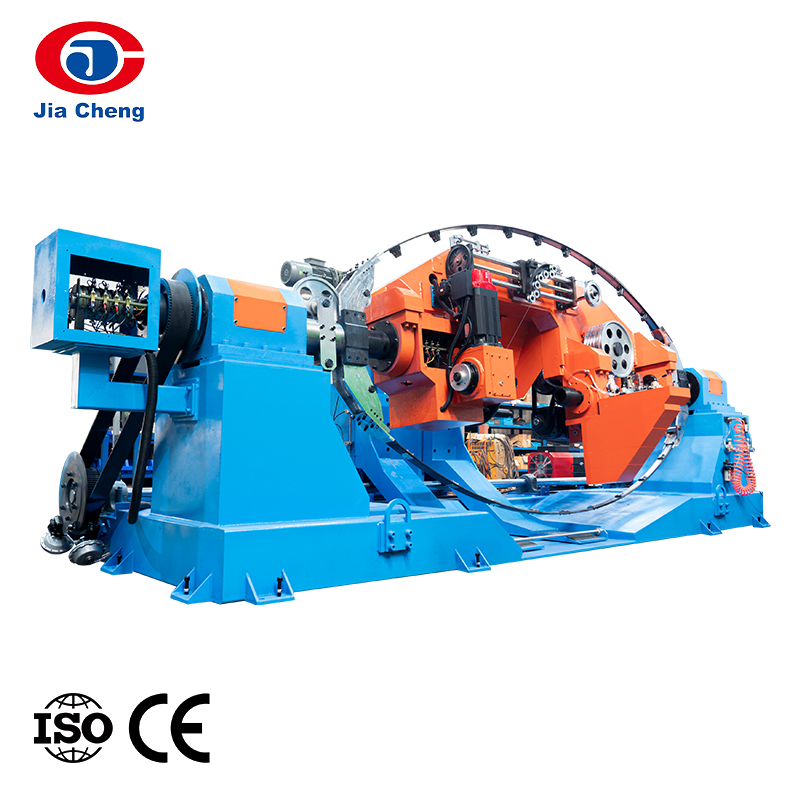
A végső köpeny- és köpenyextrudálásnál a prioritások megváltoznak. A köpenyextrudálás általában vastagabb és nehezebb, így a lehúzási feszültség többet számít, mint a kapacitás. Egy kis eltérésű csavarra és egy robusztus lehúzó egységre épülő kábelköpeny-extruder a megfelelő eszköz.
 Kábelköpeny-extruder gép kabát extrudáláshoz Az alacsony eltérésű csavarral és a robusztus lehúzó egységgel felépített gép vastagabb köpenyanyagokkal is megbirkózik, egyenletes falvastagságot biztosítva a végső kábelvédelem érdekében. Termék megtekintése →
Ne hagyja figyelmen kívül az extruderbe betáplált vezetőket
Az extrudálósor minden automatizálási döntését alááshatja egy instabil vezető. Ha a keresztfejbe belépő rézhuzal változó átmérőjű vagy szabálytalan megnyúlású, a falvastagság továbbra is ingadozni fog, függetlenül attól, hogy milyen szorosan hangolják az extrudáló szabályozó hurkok.
A huzalozás konzisztenciája befolyásolja a vezeték keresztmetszeti területét és ellenállását. A vezeték átmérőjének 1%-os változása nagyjából 2%-kal változtatja meg a vezeték területét. Ezért azok a kábelgyárak, amelyek az extrudálás automatizálásába fektetnek be, általában szintén megszigorítják az upstream húzási folyamatukat. Ha még mindig értékel egy új rajzvonalat, érdemes megérteni hogyan kezeli a feszültséget egy rúdbontó gép , mert a húzás közbeni feszültségváltozás a vezető nyúlási inkonzisztenciájának gyakori forrása.
A húzás minősége és az extrudálási stabilitás közötti kapcsolat a kábelgyártó számára elérhető egyik legköltséghatékonyabb fejlesztés. A stabil vezeték csökkenti a szigeteléshez hozzáadandó anyag mennyiségét, hogy megfeleljen a minimális falkövetelményeknek.
Mit jelent ez az Ön termelési szintje számára
Az elektromos alkatrészek extrudálási folyamatának automatizálása nem egyetlen vásárlási döntés. Ez a zárt hurkú hőmérsékletszabályozás, a csavaros és lehúzható szinkronizálás, az átmérő- és kapacitásérzékelők visszacsatolása, valamint az anyagspecifikus hangolás kombinációja. Mind a négy megfelelő megoldás előnye egy olyan termék, amely következetesen átmegy a dielektromos teszteken, és egy olyan termelési padló, amely kevesebb polimert pazarol.
A legpraktikusabb kiindulópont az aktuális selejtezési és utómunkálati arány mérése. Ezután azonosítsa a legnagyobb hangerővel rendelkező vonalat, és kezdje el egy zárt hurkú átmérő- és vonalsebesség-szabályozóval azon a vonalon. Ahogy a kezelői csapat egyre magabiztosabbá válik, adjon hozzá kapacitás-visszacsatolást a habsorokhoz, rétegarány-szabályozást a koextrudáló vezetékekhez, és adatnaplózást a nyomon követhetőségi auditok támogatásához.
Ha meglévő extrudert cserél, vagy új gyártósort épít egyetlen beszállítótól, érdemes megkérdezni, hogy a vezérlőrendszer, a csavar kialakítása, a keresztfej és a lehúzó egység egy rendszerként készült-e. A fenti termékkártyákon látható extrudálási vonalakat a Jiangsu Jiacheng Technology építette, ezt az integrált megközelítést szem előtt tartva.