En
Az elmúlt év legfontosabb kisfeszültségű kábelezési története nem a sebességről szól. Arról szól, hogy mi történik, amikor egy kábelt elégetnek, áram alá helyeznek vagy tesztelnek. Az UL figyelmeztetett, hogy egyes 5e kategóriájú kábelek nem felelnek meg a biztonsági szabványának tűzveszélyességi követelményeinek, és fokozott tűzveszélyt jelenthetnek. A Communications Cable and Connectivity Association videót tett közzé egy hamisított kábelről, amelyen égési tesztet végeznek, és az eredmények drámaiak. A kábelgyártók számára ez nem csak hír. Ez egy közvetlen jelzés, hogy az anyagellenőrzés és a gyártási minőség ma már a megfelelőség részét képezi.
Miért szigorodnak az alacsony feszültségű kábelezési szabványok?
Először is a következtetés: az alacsony feszültségű kábelezési szabványok egyre szigorodnak, és a nyomás a biztonsági és tápellátási követelményekből fakad, nem csak a sávszélességből.
Az UL 444 meghatározza a kommunikációs kábelek tűzbiztonsági mércéjét. Azok a kábelek, amelyek nem felelnek meg a tűzveszélyességi követelményeknek, növelhetik a tűz továbbterjedésének kockázatát a csatlakozó- és felszállóterekben. A TIA-568.2-D és az ISO/IEC 11801 olyan elektromos teljesítményparamétereket határoz meg, mint a beillesztési veszteség, a visszatérési veszteség és a NEXT. Ezek a paraméterek védik a nagysebességű adatátvitelt, de felfedik a gyártási eltéréseket is.
Az IEEE 802.3bt, közismert nevén PoE, akár 90 W-ot tesz lehetővé portonként. Az ezen a szinten lévő tartós áram növeli a vezető hőmérsékletét. Ez azt jelenti, hogy a kábelgyártóknak többre kell gondolniuk, mint a jel integritására; a hőtermelést a vezető ellenállásán és a szigetelés hőviselkedésén keresztül is kezelniük kell. A gyenge lágyítás például növeli az egyenáramú ellenállást, ami viszont több hőt termel a PoE áramkörben.
Az NFPA 70 és az IEC 60332-1 kiegészíti a lángterjedési és a függőleges lángterjedési teszteket. A gyárak számára a gyakorlati következmény az egységes anyagválasztás és az ellenőrzött gyártás. Egyetlen tétel köpenykeverék, amely nem felel meg ugyanazon égési besorolásnak, költséges visszahívást eredményezhet.
| Szabványos | Mit határoz meg | Gyakorlati hatás a gyártásra |
|---|---|---|
| UL 444 | A kommunikációs kábel tűzbiztonsága és gyúlékonysága | A szigetelő- és köpenyvegyületeknek át kell menniük az égési teszteken; az anyagadag ellenőrzése kritikus |
| TIA-568.2-D | A sodrott érpárú rézkábelek teljesítménykövetelményei | A párgeometria és a csavarodási stabilitás elengedhetetlen; a sodródó gépeknek állandó feszültséget kell fenntartaniuk |
| ISO/IEC 11801 | Általános kábelezési szabványok az ügyfelek helyiségei számára | Elektromos teljesítmény a frekvenciatartományban; a lágyítás és a sodrás minősége befolyásolja az eredményeket |
| IEEE 802.3bt | PoE tápellátás portonként akár 90 W-ig | A kábel hőmérséklet-emelkedését kezelni kell; A vezetékek és a szigetelés kiválasztása fontos a tartós áram szempontjából |
Amit a gyártói oldalnak ellenőriznie kell
A megfelelés egyszerű része a szabvány elolvasása. A kemény rész több száz kilométer hosszú kábel gyártása, amelyek mindegyike megfelel ennek. Három gyártási szakasz határozza meg, hogy egy kisfeszültségű kábel áthalad-e.
A karmester előkészítése
A vezető minősége a rúddal kezdődik. Oxigénmentes, megfelelő átmérőjűre húzott rézrúd az alap. Ha a húzási feszültség instabil, az átmérőtűrés eltolódik. Ha a lágyítás nem teljes, az ellenállás megnő. Mindkét probléma megjelenik az utolsó kábeltesztben, de a sor korábban jön létre. Alacsony feszültségű kábelek esetén a vezető ellenállása közvetlenül függ attól, hogy a kábel mennyi hőt termel üzem közben.
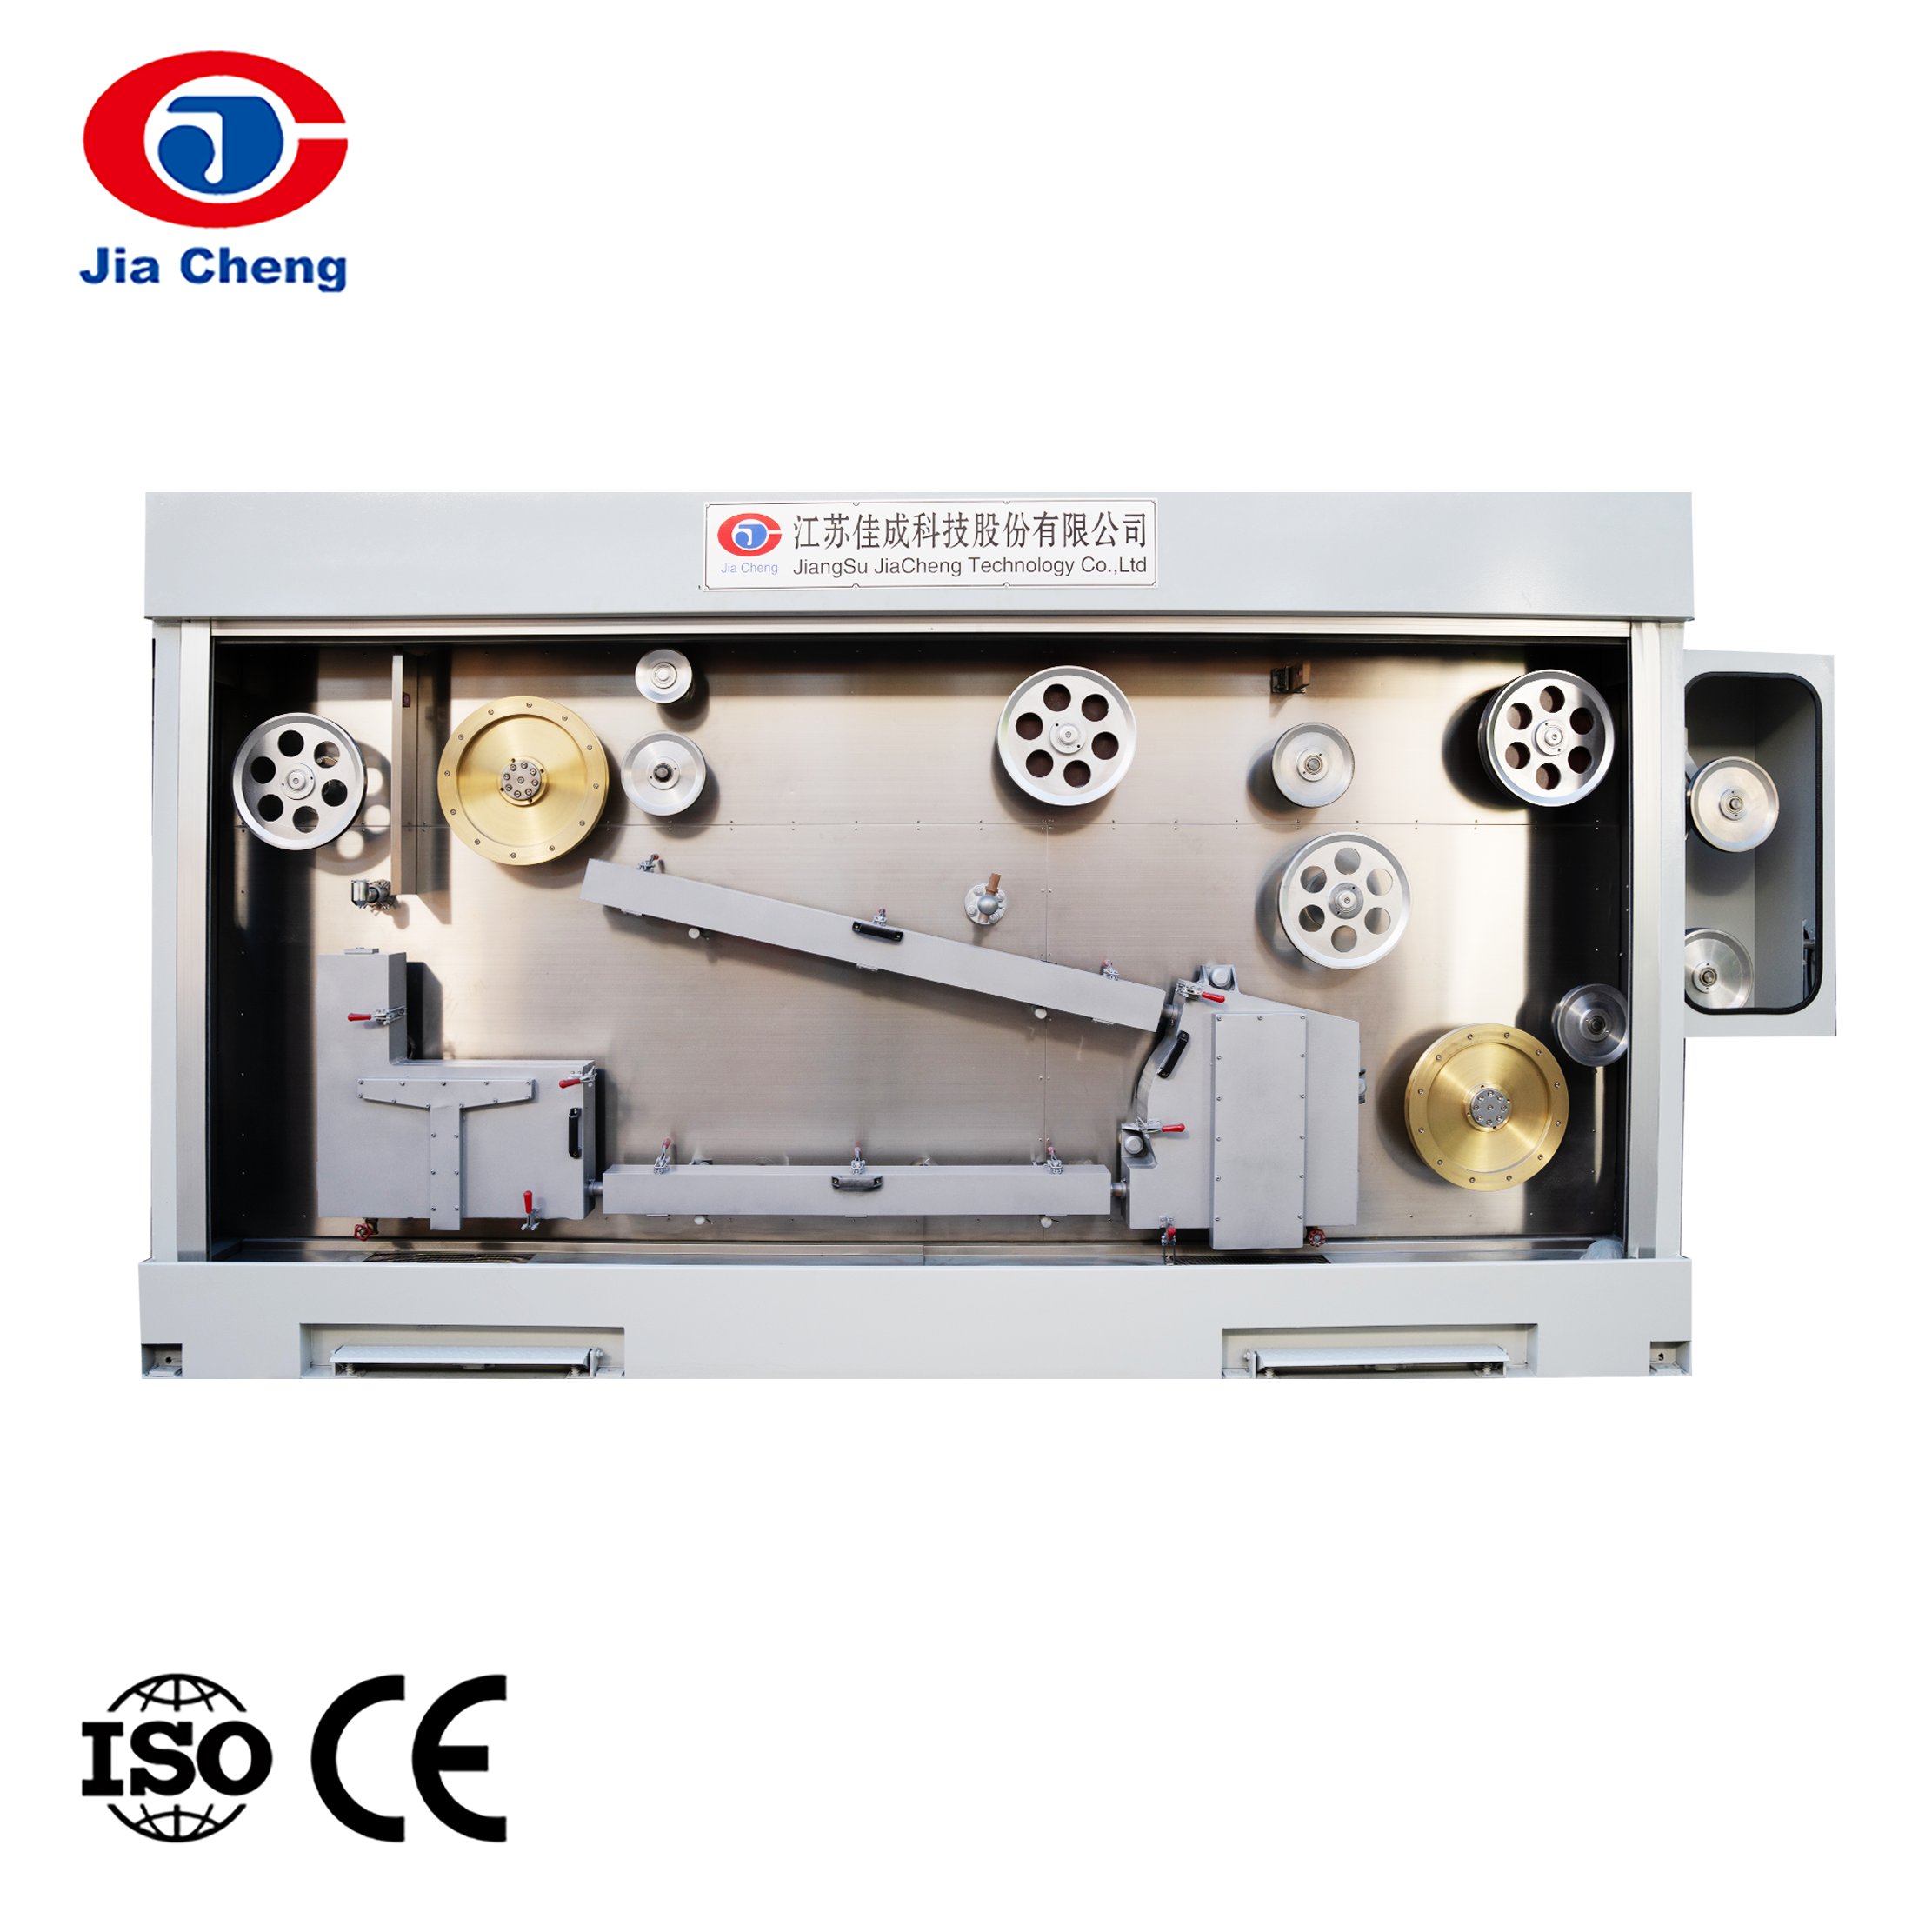
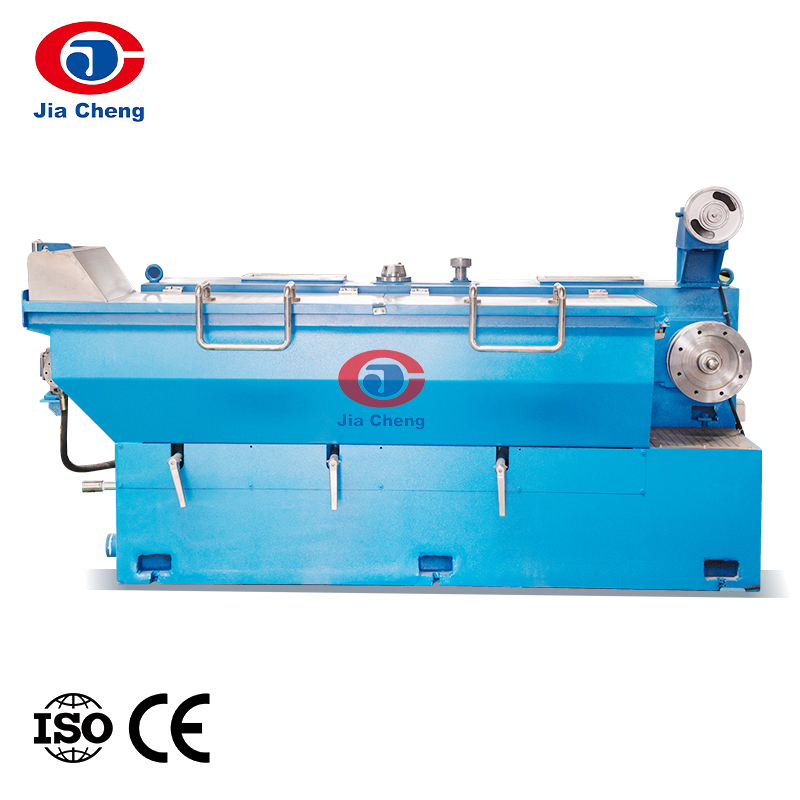
 Online izzítógép rézhuzalhúzó vonalakhoz Ez a gép húzás után egy vonalban lágyítja a rézvezetőt, külön lépés nélkül szabályozva az ellenállást. Ez illeszkedik a kisfeszültségű kábelek vezetőminőségének megőrzéséhez. Termék megtekintése →
Az online lágyítógép a vezető ellenállását egyenletesen tartja azáltal, hogy közvetlenül a húzás után alkalmazza a hőt, amikor a réz a leginkább megmunkálható. Ezzel elkerülhető a külön kezelési lépés, és a folyamat folyamatos marad.
Párcsavarás és sodrás
A sodrott érpárú kábel a pár geometriájától függ. A túl lazán csavart vagy változó fektetési hosszú pár esetén a NEXT és a veszteségmérés sikertelen lesz. A gép azt is befolyásolja, hogy a köteg mennyire kompakt, ami számít a végső kábelátmérő szempontjából.
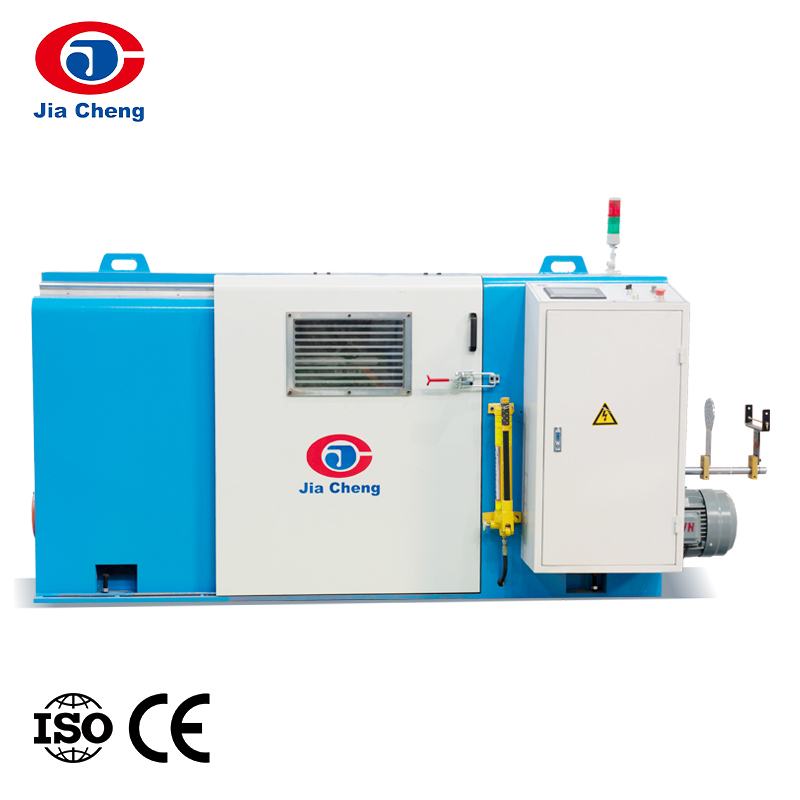
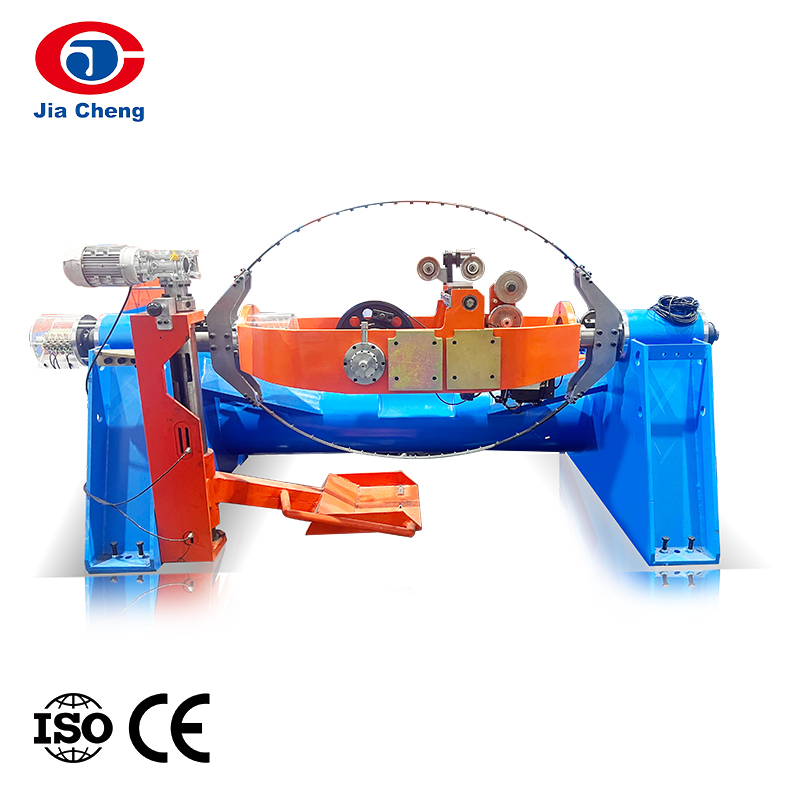
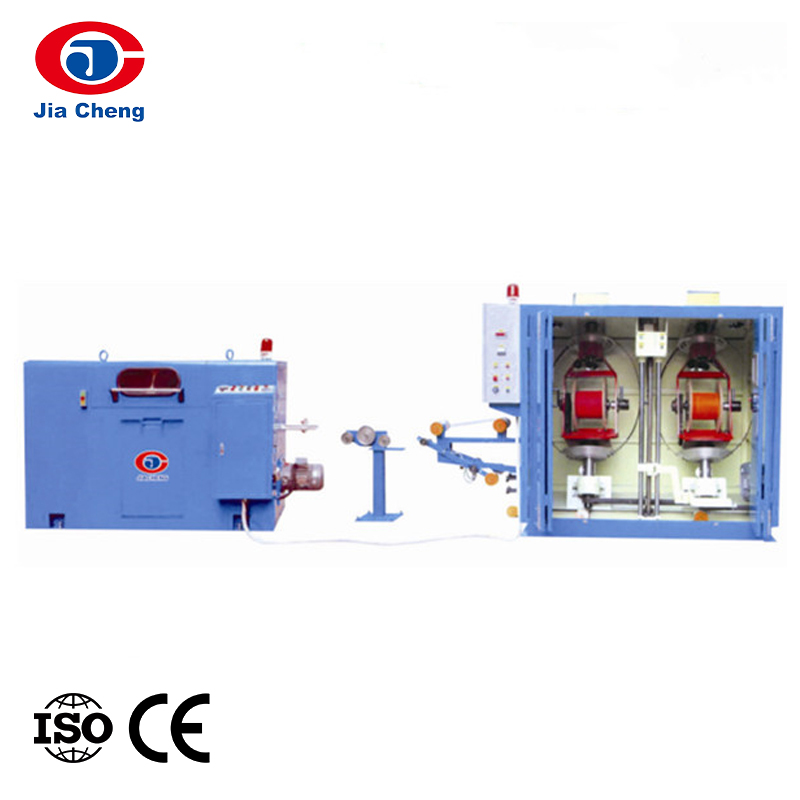
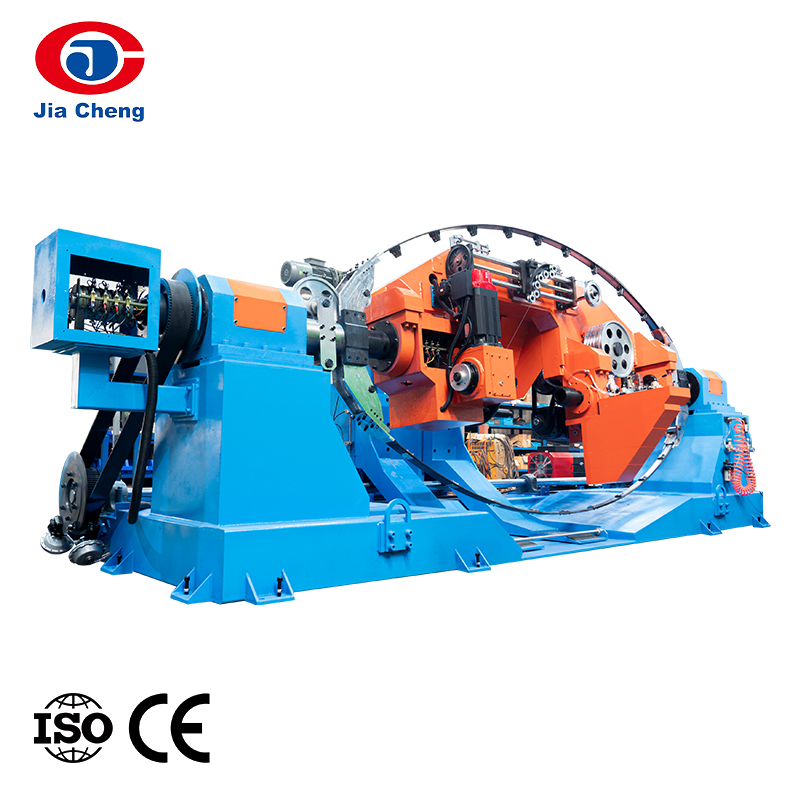
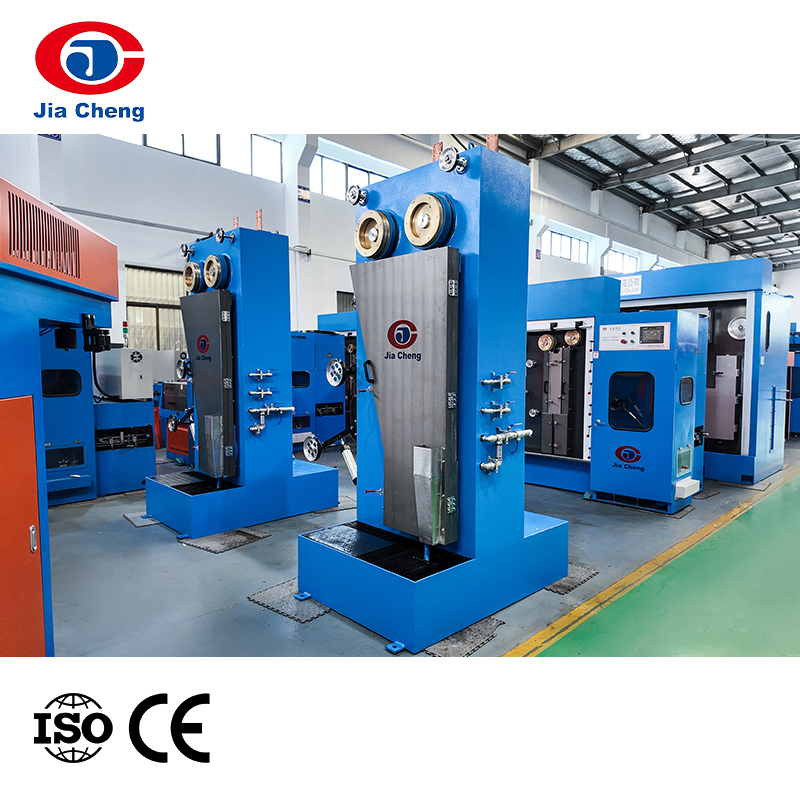
 Dupla csavarású kötegelő gép sodrott érpárú kábelekhez Ez több vezetéket köt össze szabályozott feszességgel és fektetési hosszsal, biztosítva a következetes párgeometriát. Segít a stabil NEXT és a visszatérési veszteség elérésében sodrott érpárú kábelgyártásnál. Termék megtekintése →
A dupla csavarású kötegelő gép szabályozza a feszességet és a fektetési hosszt is, ami meghatározza, hogy a pár geometriája mennyire konzisztens a teljes gyártási folyamat során.
Szigetelés extrudálás
A szigetelés extrudálása az elektromos jellemzők véglegesítése. A koncentrikusság, az átmérő és a falvastagság mind befolyásolja az impedanciát és a kapacitást. Az építőipari és ipari felhasználású kisfeszültségű kábelekhez gyakran szigetelt magra és köpenyre is szükség van, ezért az extrudálási szakasznak két vegyülettípust kell következetesen kezelnie.
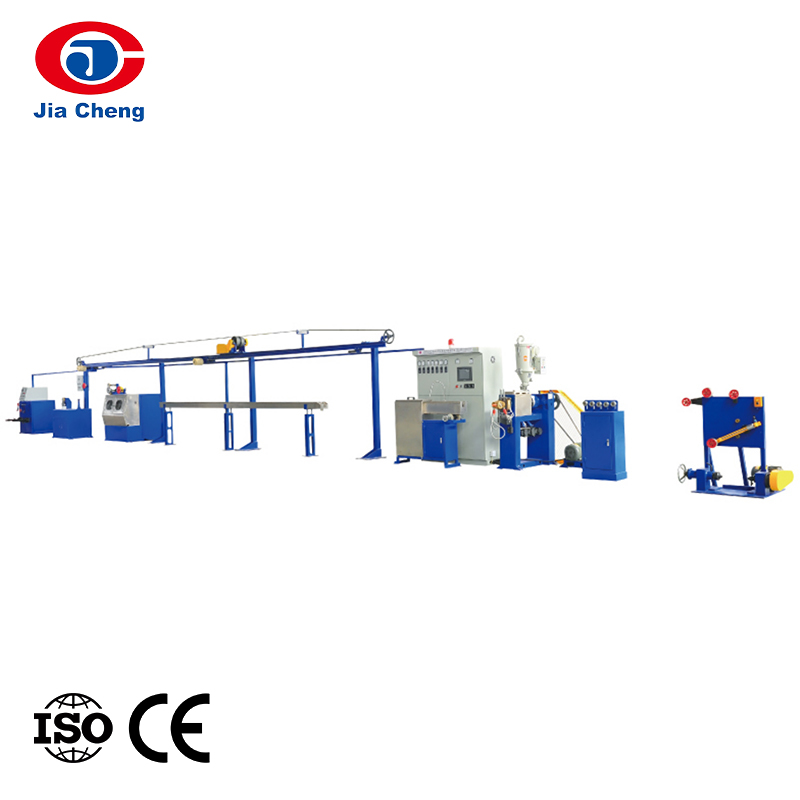
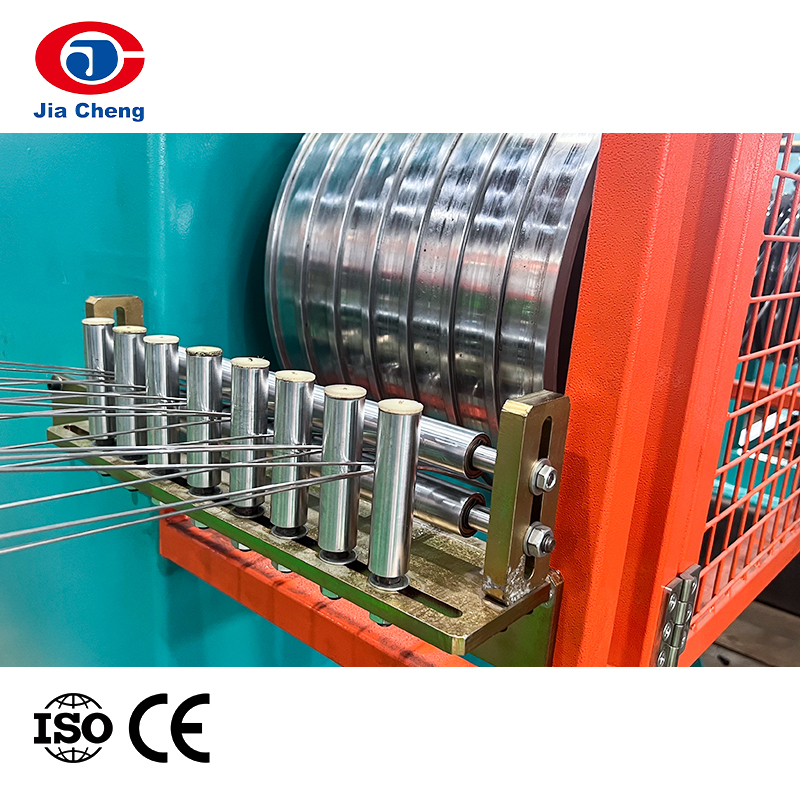
 Nagy sebességű huzalszigetelő gyártósor maghoz és köpenyhez Ez a vonal precíz csavarsebesség- és hőmérsékletszabályozással extrudálja a szigetelést, egyenletes vastagságot és koncentrikusságot biztosítva. Támogatja az alacsony feszültségű kábelek mag- és köpenyvegyületeit is. Termék megtekintése →
A nagy sebességű huzalszigetelés gyártósor szoros csavarsebesség- és hőmérsékletszabályozással biztosítja a szabványok által feltételezett extrudálási egyenletességet.
Tesztelés
Tesztelés is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
Hogyan befolyásolja a berendezésválasztás az alacsony feszültségű kábelek megfelelőségét
A berendezésekkel kapcsolatos döntéseket gyakran költségdöntésként kezelik, de valójában megfelelési döntések. Az a kábel, amely nem felel meg a lángteszten vagy az elektromos teljesítményteszten, nem értékesíthető. A legalacsonyabb kezdeti berendezésköltség gyorsan a legmagasabb kötegelutasítási költséggé válhat.
Amikor egy kábelgyár dróthúzó gépet választ ki, a választás minden további lépést érint. Egy útmutató hogyan válasszunk rézhuzalhúzó gépet lefedi a rúd minőségét, a szerszámméret-tartományokat, a hűtőkapacitást és a feszültségszabályozást, amelyek mindegyike mérhető hatással van a kész kábelre.
Hasonló logika vonatkozik a sodrásra és az extrudálásra is. A rossz feszességszabályozású gépek anyagpazarlást okoznak, inkonzisztens geometriájú párokat hoznak létre, és olyan kábeleket állítanak elő, amelyek nem felelnek meg a TIA-568 határértékeinek. A jó folyamatablakkal rendelkező gép ennek az ellenkezőjét teszi: csökkenti a selejt mennyiségét, javítja az első menet hozamát, és megismételhetővé teszi a megfelelőséget.
A beszerzési kockázat általában nem egy túl egyszerű gép beszerzése. Olyan gép beszerzéséről van szó, amely nem illeszkedik a gyártani tervezett kábeltípusokhoz. Egy adatkábelt és tápkábelt egyaránt gyártó gyárnak különböző extrudálási konfigurációkra, különböző lágyítási beállításokra és különböző sodrási lehetőségekre van szüksége. Minél jobban hangolható a berendezés a kábelre, annál kisebb a megfelelőségi kockázat.
Mit üzen a hírciklus a kábelgyártóknak?
A kisfeszültségű kábelezéssel kapcsolatos hírek három figyelemre méltó trendet fednek le.
Először is, a piac növekszik. A globális strukturált kábelezési piacot 2022-ben 11,6 milliárd dollárra becsülték, és 2029-re az előrejelzések szerint meghaladja a 21,4 milliárd dollárt. Ez a növekedés az adatközpontok építéséből, az intelligens épületek utólagos felújításából és a megbízható hálózati infrastruktúra iránti folyamatos igényből fakad. Ha több kábelre van szükség, a termelési kapacitás versenyelőnnyé válik.
Másodszor, az igényelt kábeltípusok változnak. A Cat6A az új alacsony feszültségű LAN-ok alapértelmezett eszközévé válik, és az épületek tervezésénél egyre nagyobb szükség van az üvegszálas gerinchálózatra. A kábelgyártók számára ez azt jelenti, hogy a gyártósor nagyobb részének szigorúbb elektromos tűréseket kell kezelnie. Ez azt is jelenti, hogy a meglévő berendezések a képességeik határáig szorulhatnak.
Harmadszor, a vásárlók biztosítékot kérnek. Legyen szó hamisított anyagról vagy telepítési hibákról, a vásárlók bizonyítékot szeretnének arra, hogy a kábelt következetesen gyártották. Ez a bizonyíték a vizsgálati jegyzőkönyvekből és a folyamatirányításból származik. Az a gyártó, amelyik stabil folyamatot tud felmutatni, nagyobb valószínűséggel nyer szerződéseket, különösen azokban a projektekben, ahol a vevő felelős a teljesítmény megőrzéséért a kábel élettartama alatt.
A kisfeszültségű kábel egyszerű terméknek tűnhet, de a határ a megfelelő tétel és a visszautasított között a gyártási szinten húzódik meg. A vezető előkészítése, a sodrás, a szigetelés extrudálása és a tesztelés nem választható lépések a történetben. Ők a történet. A kábelgyártók számára a következő gyakorlati lépés a berendezések képességeinek auditálása, annak megerősítése, hogy minden egyes szakasz megismételhető eredményeket hoz, és olyan gépekbe fektetnek be, amelyek minden tekercsen megfelelnek a szabványnak. A szabványok folyamatosan szigorodnak. A termelési padló az egyetlen hely, ahol ezt a nyomást el lehet érni.